
 中文简体

Branding e embalagem: como o substrato metálico e a impressão constroem a confiança da marca
Nov 06, 2026
Comece com uma incompatibilidade dispendiosa: uma equipe de marca aprova um azul profundo e saturado; o fabricante de latas imprime em uma bobina de aço revestido; a cor muda sob a iluminação do varejo. A obra de arte não é a única variável. Nas embalagens metálicas, a identidade da marca passa pelo substrato, revestimento, sequência de impressão, cura e manuseio. A conclusão prática vem primeiro: escolha o material e o roteiro de impressão antes de finalizar a arte. Essa ordem protege a cor, reduz o retrabalho e evita que a linha de embalagem herde um problema que não pode resolver.
O restante deste guia mostra onde a marca e a embalagem colidem e como informar ambos os lados como um sistema de produção.
Por que a marca e a embalagem devem ser uma decisão
Branding é a promessa. A embalagem é a prova física. O comprador vê a borda da prateleira, não o brand book. O comprador vê a linha da lata, não o painel de humor. Quando as duas equipes trabalham separadamente, a arte é aprovada sem redução de produção, o revestimento é escolhido após a cor desejada e o teste de primeira linha torna-se a primeira revisão real do projeto. O custo é previsível: ciclos extras de prova, lotes fora de cor e aprovações apressadas. Uma sequência melhor é definir a promessa da marca, traduzi-la em opções de material e impressão e, em seguida, validar o substrato real e a velocidade da linha. A tabela abaixo mostra as colisões comuns.
| Decisão da marca | Realidade física | Controlee prático |
|---|---|---|
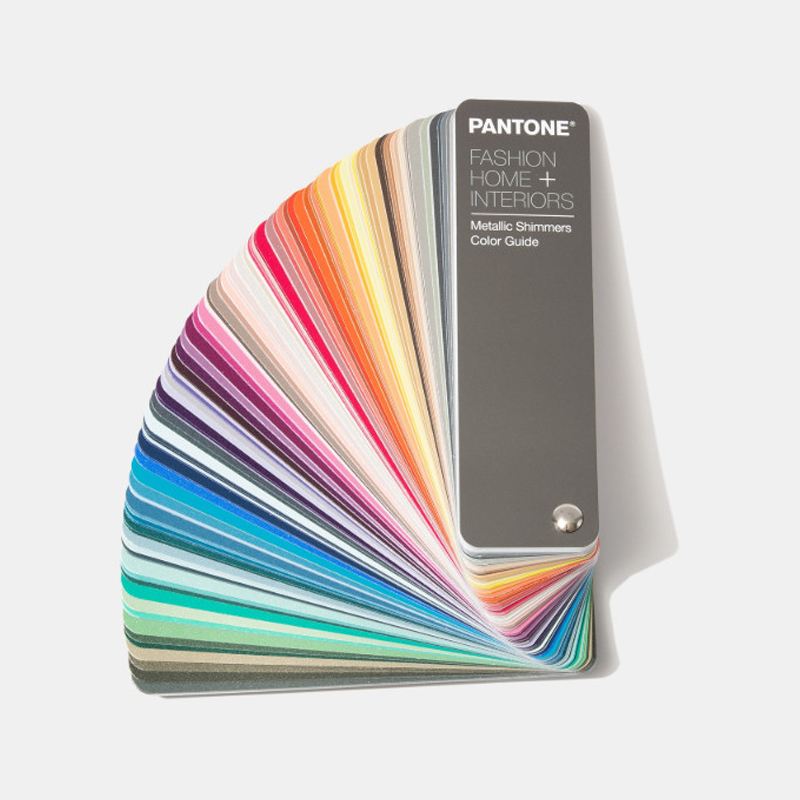
| Correspondência de cores | A tinta no metal revestido muda de acordo com o substrato, a gramatura do filme e a cura | Aprovar rebaixamento de substrato de produção; definir uma tolerância de cor |
| Acabamento premium | Brilho, fosco e textura dependem do revestimento e da impressão | Combine o sistema de revestimento com o acabamento, não apenas com a arte |
| Abertura fácil | Geometria da guia, material e ferramentas definem a força de abertura | Valide divisórias e ferramentas como um só sistema |
| Prazo de validade | O contato com alimentos e a proteção contra corrosão dependem do revestimento | Confirme o revestimento e a cura antes do lançamento |
| Velocidade da linha | Secar, cortar e manusear podem danificar a impressão | Escreva especificações de manuseio e embalagem com o conversor |
O substrato metálico faz parte da mensagem da marca
O metal não fica atrás da marca como uma folha neutra. Ele define o brilho, o peso na mão, o som da embalagem e a história da reciclabilidade. A folha-de-flandres e o alumínio têm diferentes comportamentos de corrosão, comportamento de formação e motivos de impressão. Uma marca que promete uma presença premium nas prateleiras, mas especifica um revestimento de baixo custo e uma cura apressada, verá a lacuna no varejo: cor opaca, arranhões nas costuras ou um acabamento que parece irregular sob as luzes da loja. A escolha do material deve ser feita levando em consideração o meio de enchimento, o prazo de validade, o formato da lata e o recurso de abertura.
Corpo de lata: a maior tela da marca
Em uma lata de três peças, o corpo é impresso como uma folha plana e posteriormente moldado e costurado. Isso proporciona uma área de impressão ampla e ininterrupta, mas também expõe a impressão à formação, cura e manuseio. Uma carroceria de aço multicolorida não é uma mercadoria de consumo imediato; deve corresponder à rota de formação do fabricante da lata e à cor alvo da marca.
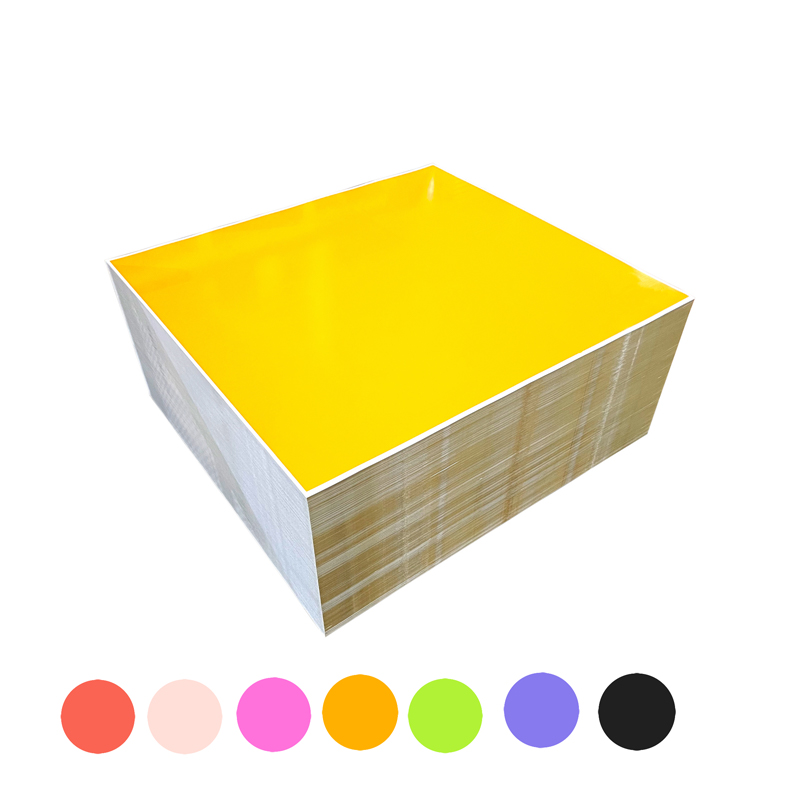
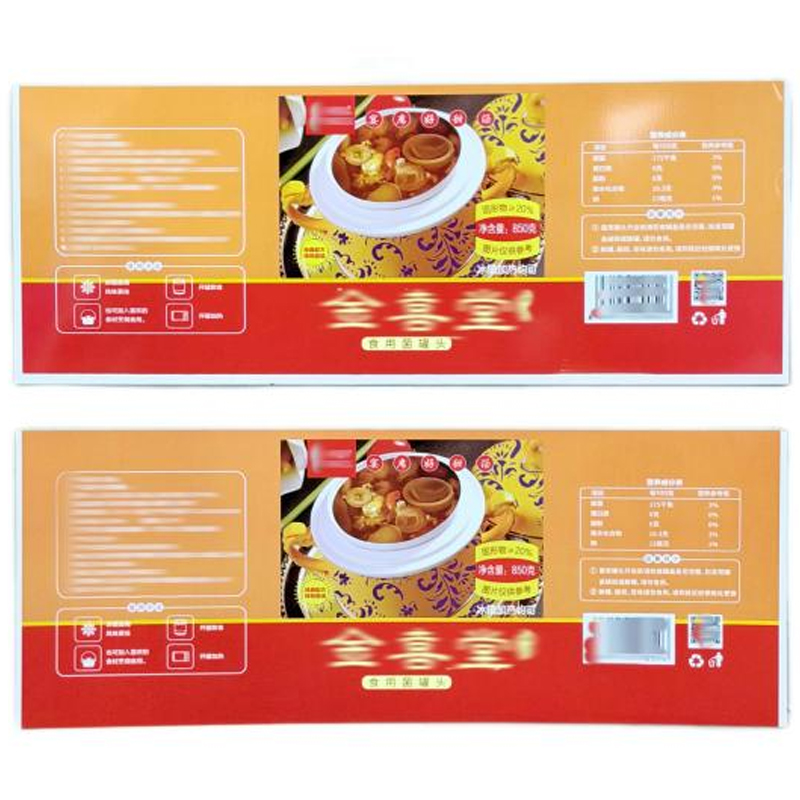 Corpo de lata de três peças em aço com impressão multicolorida Folha-de-flandres impressa ou aço laminado para corpos de latas de três peças, personalizáveis em espessura e largura para se adequar às rotas de formação e aos alvos de cores da marca. Ver Produto →
As extremidades e aberturas levam a marca na mão
As extremidades das bebidas parecem pequenas em uma prateleira, mas é onde o usuário experimenta a embalagem. Uma borda de abertura áspera, força de aba inconsistente ou uma tampa riscada é considerada de baixa qualidade, mesmo quando a impressão do corpo é perfeita. Para latas de bebidas, especifique o estoque EOE levando em consideração o meio de enchimento, as condições de pasteurização ou retorta e o ferramental final.
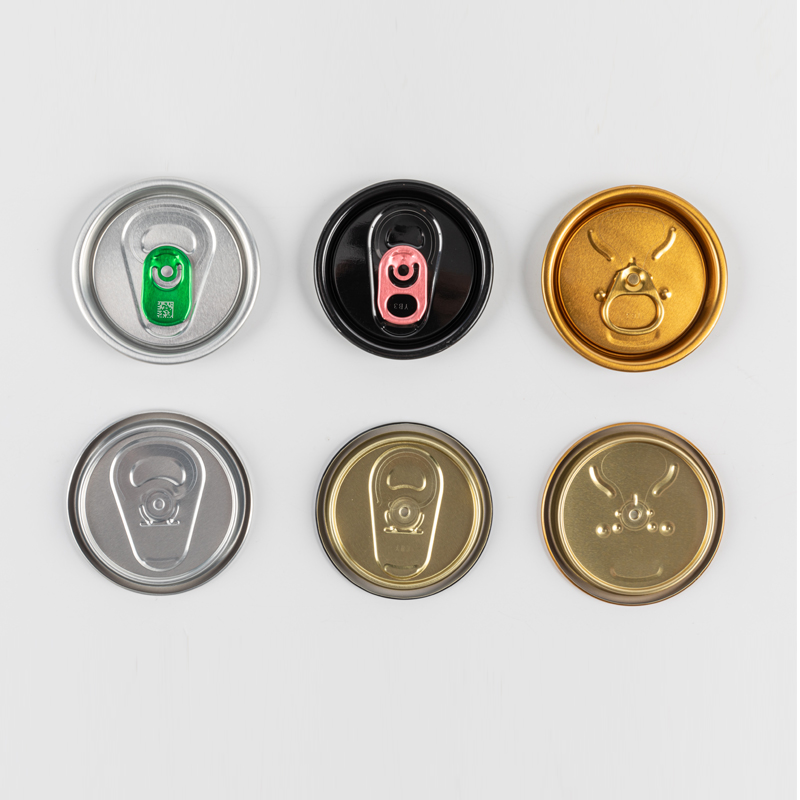 Estoque de alumínio Easy-Open-End para extremidades de latas de bebidas Estoque EOE de alumínio para tampas de latas de suco e cerveja, com acabamentos e estilos de extremidade personalizáveis; a formação de abas e o comportamento de corrosão fazem com que valha a pena revisá-lo. Ver Produto →
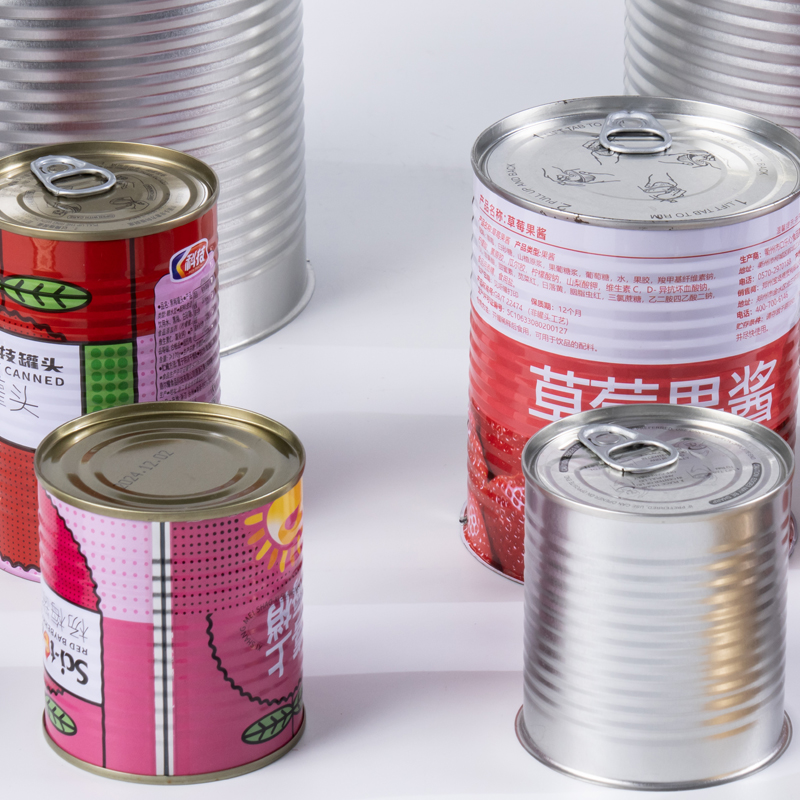
As guias de anel são um bom exemplo de componente que parece secundário até falhar. As abas de alumínio e galvanizadas se comportam de maneira diferente na formação e na proteção contra corrosão. A marca pode ver apenas uma aba, mas o consumidor sente o puxão, ouve o clique e julga a embalagem naquele segundo.
Impressão, revestimento e detalhes que protegem a cor da marca
O revestimento de bobina aplica uma película uniforme a uma tira de metal contínua antes de imprimir, cortar ou cortar. É o ponto onde a adesão, a proteção contra corrosão e o brilho final são fixados. Uma pequena alteração no peso do filme, na velocidade da linha ou na janela de cura pode alterar a aparência e o comportamento da mesma tinta. É por isso que uma aprovação de cor em papel ou uma amostra de laboratório não é suficiente. A homologação deverá acontecer no substrato de produção, com o revestimento de produção, e em velocidade próxima da linha real. O linha de revestimento de bobinas é, portanto, um ponto de controle da marca e não apenas uma etapa de produção. Na Jinma, o escopo de produção publicado abrange revestimento de bobinas, revestimento de chapas, corte longitudinal, corte e puncionamento de bobinas, que é a sequência que transforma uma cor de marca em um material repetível.
O que aprovar antes da produção em massa
- Rebaixamento no substrato de produção, não em painel genérico.
- Alvo de cor sob iluminação acordada, com uma tolerância como Delta E de 2 ou mais estreita.
- Sistema de revestimento, gramatura do filme e janela de cura.
- Adesão e flexibilidade após a formação.
- Corte, proteção de borda e método de embalagem.
- Um teste de linha na velocidade alvo.
Um resumo útil inclui o modo de falha, não apenas o alvo. Se a lata for retrucada, diga-o. Se a mochila for viajar em um recipiente úmido, informe. Se a cor da marca for azul escuro ou vermelho intenso, esses são os tons com maior probabilidade de apresentar desvios. O fornecedor pode então escolher o revestimento e a sequência de impressão para proteger a aparência, em vez de descobrir o problema após o primeiro envio.
| Control | Especificação para discutir | Por que isso importa |
|---|---|---|
| Cor | Delta E de 2 ou mais apertado em relação ao padrão aprovado | Desvio visível sob luz de varejo |
| Peso do revestimento | Faixa acordada com o aplicador | Corrosão, adesão e brilho |
| Adesão | Nenhuma remoção em uma fita acordada ou teste de dobra | Risco de formação e costura |
| Cura | Na janela do fornecedor | Bolhas, bloqueio ou subcura |
| Manuseio | Intercalação e proteção de borda | Arranhões e paradas de linha |
Um resumo prático para equipes de marca e embalagem
A maioria das disputas sobre embalagens começa com um briefing que é claro quanto ao humor e vago quanto ao processo. Um briefing pronto para produção não precisa ser longo. Ele precisa indicar as poucas variáveis que alteram o material e a rota de impressão. Use a lista de verificação abaixo como um resumo de uma página para o conversor, o fabricante da lata e o proprietário da marca.
- A promessa da marca em uma frase: o que a embalagem deve fazer o comprador sentir ou acreditar?
- O meio de enchimento e o prazo de validade, incluindo retorta, pasteurização ou enchimento a seco.
- O formato da lata e o recurso de abertura: três peças, duas peças, EOE, abertura total ou abertura vazada.
- O padrão de cores e a iluminação onde o pack será julgado.
- Os requisitos de revestimento e contacto com alimentos, com a respectiva declaração.
- A rota de impressão e a velocidade da linha alvo.
- As condições de manuseio, embalagem e logística da fábrica até a linha de enchimento.
- As amostras de aprovação e a pessoa que assina.
Se um briefing não puder responder aos itens 2, 3 e 5, o fornecedor está adivinhando. Adivinhar é caro em embalagens de metal porque o material é encomendado, revestido, impresso e cortado antes da primeira lata ser feita.
O controle de qualidade é uma função de marca
Os danos à marca geralmente surgem como um defeito de produção: um arranhão no corpo impresso, uma cor que muda de lote para lote, uma aba que precisa de muita força ou uma extremidade que falha na verificação da costura. Estas não são apenas questões de qualidade. São questões de marca porque o consumidor as experimenta como o produto. Um preço unitário baixo pode desaparecer em uma semana de paralisações de linha, lotes rejeitados e reimpressões emergenciais. Um fornecedor brand-safe controla os insumos e o processo, não apenas o visual final. O página de controle de qualidade deve informar o que é medido, com que frequência e o que acontece quando um resultado sai da janela acordada.
Sustentabilidade, conformidade e as reivindicações que você pode defender
As embalagens de metal têm uma forte história de reciclagem, mas a qualidade da marca depende do material e do revestimento por trás delas. O corpo de uma lata pode ser reciclável, enquanto um revestimento pesado, um rótulo misto ou um acabamento decorativo alteram o caminho prático do fim da vida útil. A conformidade com o contato com alimentos é igualmente específica: o meio de enchimento, a condição da retorta e o sistema de revestimento decidem quais evidências o fornecedor deve fornecer. Solicite a declaração correspondente ao uso pretendido e não um certificado genérico. A conformidade social também faz parte da avaliação do fornecedor. Os materiais públicos do site listam padrões de responsabilidade social que abrangem conformidade legal, proibição de trabalho infantil ou forçado, liberdade de associação, não discriminação, remuneração justa e metas de segurança. Essas são posições autodeclaradas, e não certificação de terceiros, portanto o comprador deve verificar as evidências por trás delas. A reivindicação da marca deve ser restrita, documentada e repetível.
A marca e a embalagem não são fluxos de trabalho separados que se encontram na gráfica. Eles se encontram no substrato, no revestimento, na cura, nas ferramentas e no teste de linha. A sequência que funciona é simples: definir a promessa, escolher o material e a rota de impressão, aprovar a cor e o revestimento no estoque de produção, travar a janela de qualidade e validar na velocidade da linha.
É assim que a embalagem deixa de ser uma linha de custo e passa a ser um ativo de marca. Também dá ao comprador uma resposta defensável quando o primeiro lote chega: o pacote está como foi aprovado porque o sistema físico foi aprovado com ele.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

