
 中文简体

Latas de alimentos explicadas: corpo de aço, extremidades, laca interna e especificações de fornecimento
Nov 20, 2026
Um palete de latas de pasta de tomate de 400 g chega à linha de enchimento e um terço das tampas de fácil abertura apresenta um anel escuro ao redor da linha vincada. Nada na receita mudou. O que mudou foi o lote de laca no estoque final.
Quase todos os defeitos que uma lata de alimento desenvolve no campo – manchas internas, uma linha vincada, uma aba que se quebra na primeira puxada, corrosão ao redor da costura dupla – são resolvidos meses antes de o enchimento tocar a lata. É decidido pelo tipo de aço do corpo, espessura do material final, peso do revestimento e como esses materiais foram revestidos, cortados, cortados e impressos. A ordem abaixo segue a sequência em que essas decisões realmente afetam a lata acabada.
Uma lata de comida tem quatro componentes, não um
Uma lata é um item em uma prateleira e pelo menos quatro em um pedido de compra: o corpo, a extremidade inferior, a extremidade superior (simples ou de fácil abertura) e a aba circular. Cada um tem seu próprio substrato, têmpera, espessura e sistema de revestimento, e cada um falha de maneira diferente.
O nome em si está um pouco desatualizado. Uma "lata" moderna é uma lata de aço: uma base de aço de baixo carbono com um revestimento eletrolítico de estanho que normalmente varia de 1,1 a 11,2 g/m², dividido entre as duas faces. Onde o estanho não é necessário, o aço sem estanho (aço revestido com cromo eletrolítico) assume o controle, normalmente nas extremidades ou nos corpos que serão totalmente lacados de qualquer maneira.
A consequência prática é simples: um único “preço da lata” esconde quatro preços de materiais e quatro conjuntos de tolerâncias. Quando algo dá errado – corrosão na costura dupla inferior, vermelhidão na parede do corpo após a retorta – você precisa saber qual componente retirar da linha e inspecionar.
Corpo de duas ou três peças: decisão de volume e forma
Para latas redondas acima de meio litro, feitas em grandes volumes, o corpo de duas peças costuma ser o caminho mais barato. Para formatos retangulares, ovais, irregulares ou de volume moderado, o corpo de três peças ganha, pois é formado a partir de chapa plana e decorado antes do fechamento do cilindro.
| Ponto de comparação | Corpo de três peças | Corpo de duas peças |
|---|---|---|
| Como é formado | Cilindro laminado a partir de chapa cortada, costura lateral soldada, duas extremidades costuradas | Copo retirado da bobina e depois passado a ferro na parede (DWI) ou redesenhado (DRD); um corpo integral, uma extremidade |
| Liberdade de forma | Perfis redondos, retangulares, ovais, cônicos e irregulares | Principalmente redondo; formatos não redondos acarretam custos elevados de ferramentas |
| Formatos típicos | 0,1 a 5 L, incluindo latas de catering e peixe | 0,15 a 0,6 L, linhas de alta velocidade |
| Decoração | Litografia multicolorida em folha plana antes da formação, registro nítido | Revestimento mais etiquetas ou bobina impressa para arte mais simples |
| Ferramental e comprimento de percurso | Menor custo de ferramentas, execuções mais curtas viáveis | Maior custo de ferramentas, precisa de volume para amortizar |
| Onde falha | Laca de costura lateral, corrosão na solda, curvatura da chapa que desfaz a costura | Distribuição de desbaste da parede, marcas de engomadoria, rachaduras na laca durante a conformação |
Para embalagens de alimentos, o corpo de três peças ainda carrega a maioria dos grandes formatos: latas retangulares de peixe e presunto, latas de catering de 3 kg e qualquer coisa com silhueta modelada. O estoque da carroceria é fornecido como bobina para corte interno ou como folha solta já impressa, por isso vale a pena registrar a impressão e a curvatura da folha nas especificações em vez de deixá-las para a impressora.
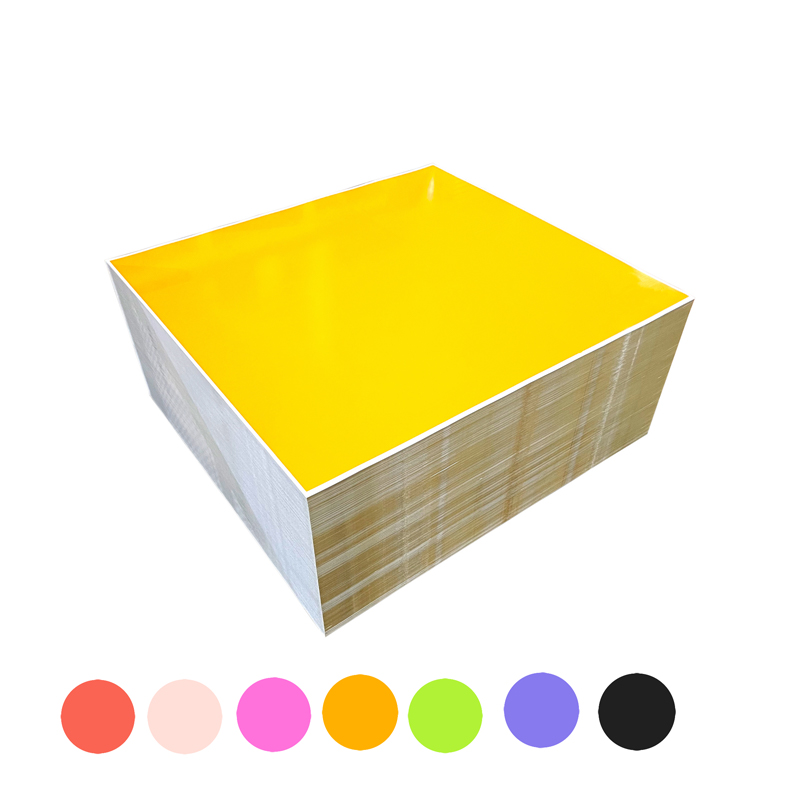
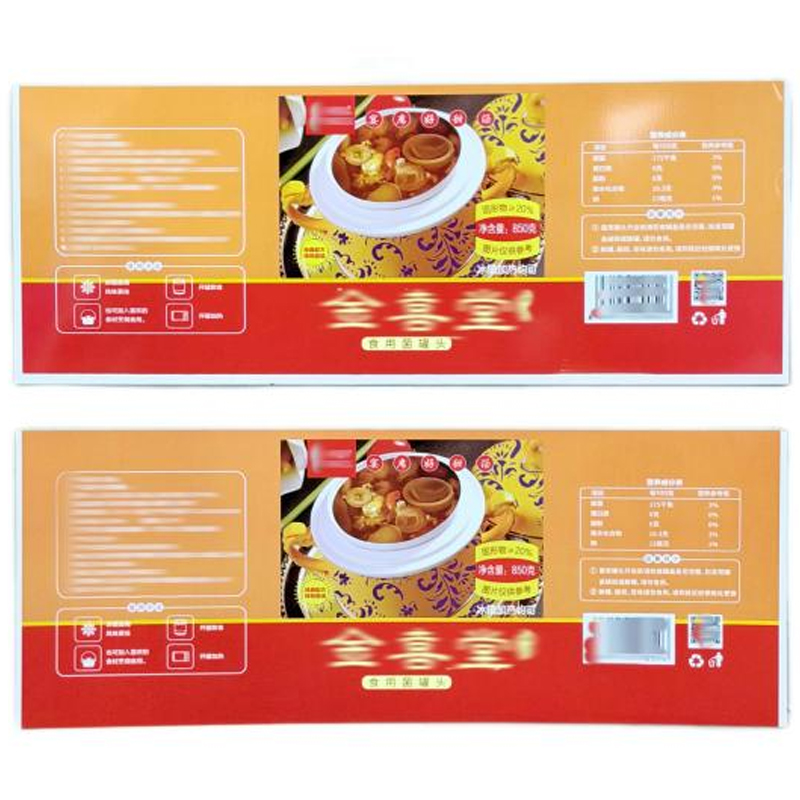 Corpo em lata de três peças com impressão multicolorida em aço Para latas de alimentos de três peças de grande formato, esse corpo é fornecido em bobina ou folha solta impressa, com revestimento, espessura e largura personalizáveis. Ver Produto →
Se você ainda está avaliando as duas rotas, esta nota sobre qual lata de aço se adapta à sua lata de comida analisa as compensações de classe e revestimento com mais detalhes. As opções de corpo impresso multicolorido, de cor única e alimentadas por bobina são todas produzidas em linhas de revestimento de bobinas e de chapas e, em seguida, cortadas e cortadas no tamanho da peça bruta que o soldador do cliente espera.
Extremidades, tampas e abas definem a experiência de abertura
Escolha o final pela forma como o alimento sai da lata, e não por qual deles é uma fração de centavo mais barato. O final também é onde se concentram as reclamações dos consumidores, porque é a parte que as pessoas tocam.
- Abertura total redonda. Frutas, legumes, sopas e refeições prontas. A tampa limpa quase todo o diâmetro, portanto a pontuação residual e a integridade da laca ao longo da pontuação fazem a maior parte do trabalho.
- Abertura total irregular. Peixe, carne de almoço e latas moldadas. A pontuação segue um contorno não circular, portanto a consistência da profundidade ao longo da curva é mais importante do que em uma tampa redonda.
- Despeje a abertura. Líquidos, pastas e pós. A abertura menor controla a vazão; a força da aba aumenta rapidamente se a espessura da tampa ou o peso do revestimento aumentarem.
- Extremidades de abertura fácil para alimentos secos. Nozes, café e leite em pó, muitas vezes liberados de nitrogênio, onde a entrada de oxigênio e a captação de odores são o verdadeiro teste.
- Estoque final inferior. Perfis redondos, retangulares e dois irregulares. A base geralmente não abre nada, então a resistência à corrosão, a resistência à pressão e o desempenho de costura dupla têm prioridade.
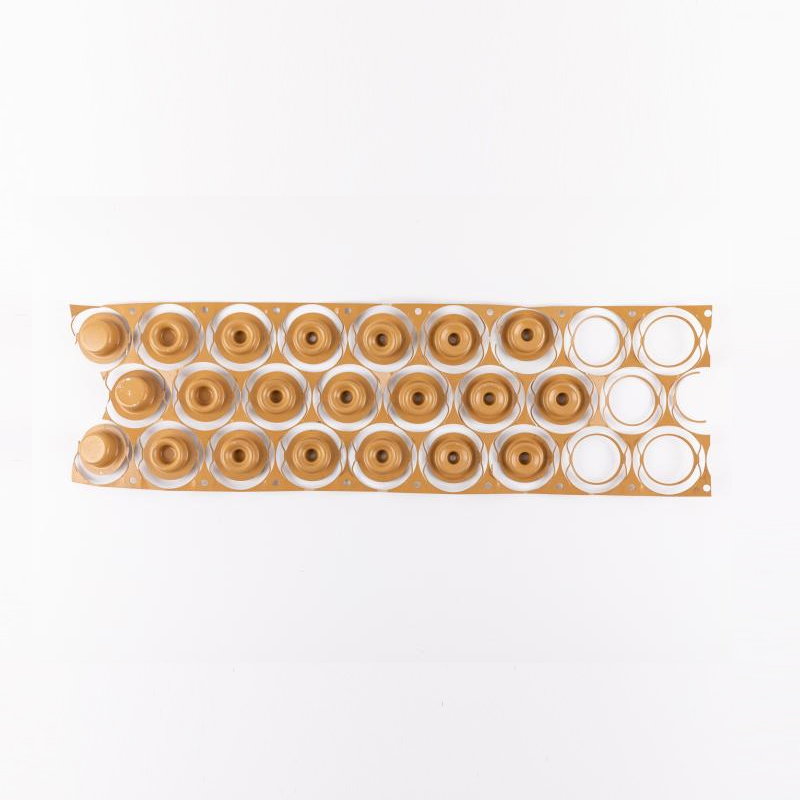
- Estoque de aba de anel. Abas de alumínio para extremidades de bebidas; abas de aço galvanizado em multicoloridas personalizadas, prata de dois lados e ouro de um lado com o outro lado prateado para aparência e controle de corrosão.
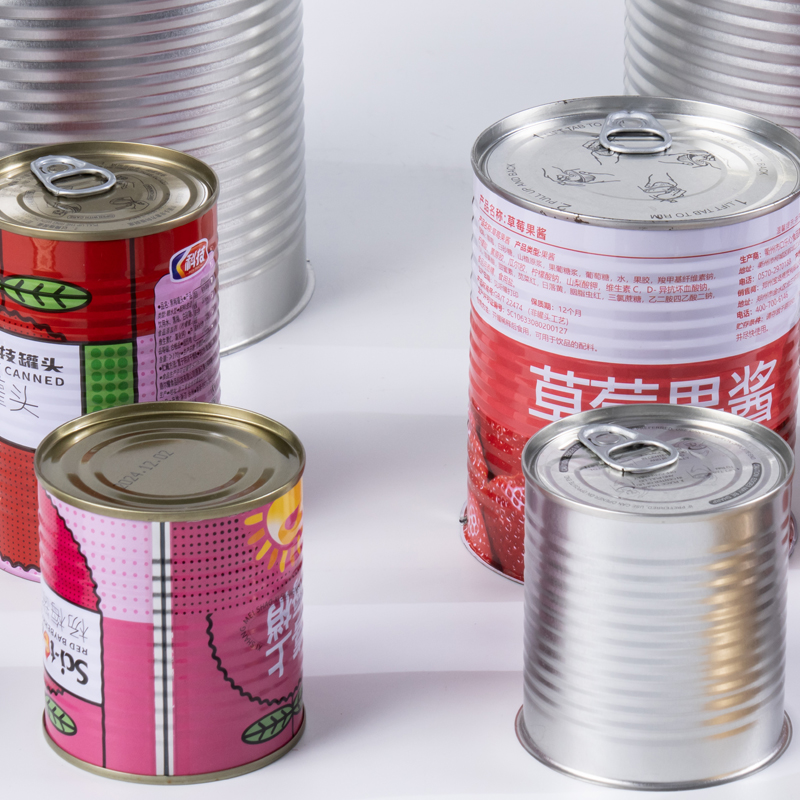
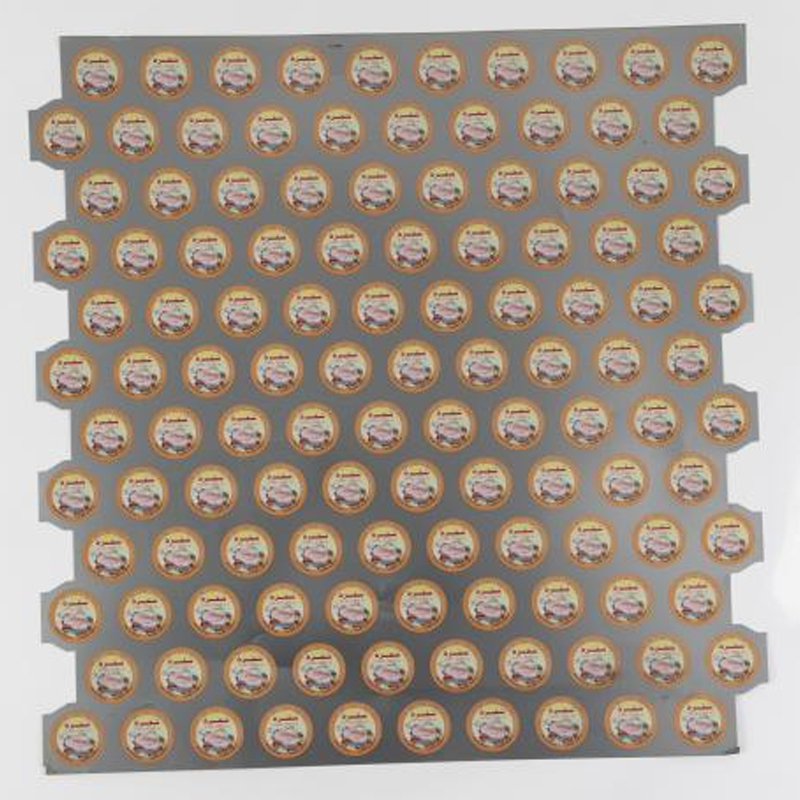 Estoque de extremidade redonda de abertura total e fácil abertura Para escolher um estilo de extremidade por abertura, este material redondo de abertura total cobre vários tipos de extremidades e opções de revestimento; verifique a compatibilidade da espessura antes de especificar. Ver Produto →
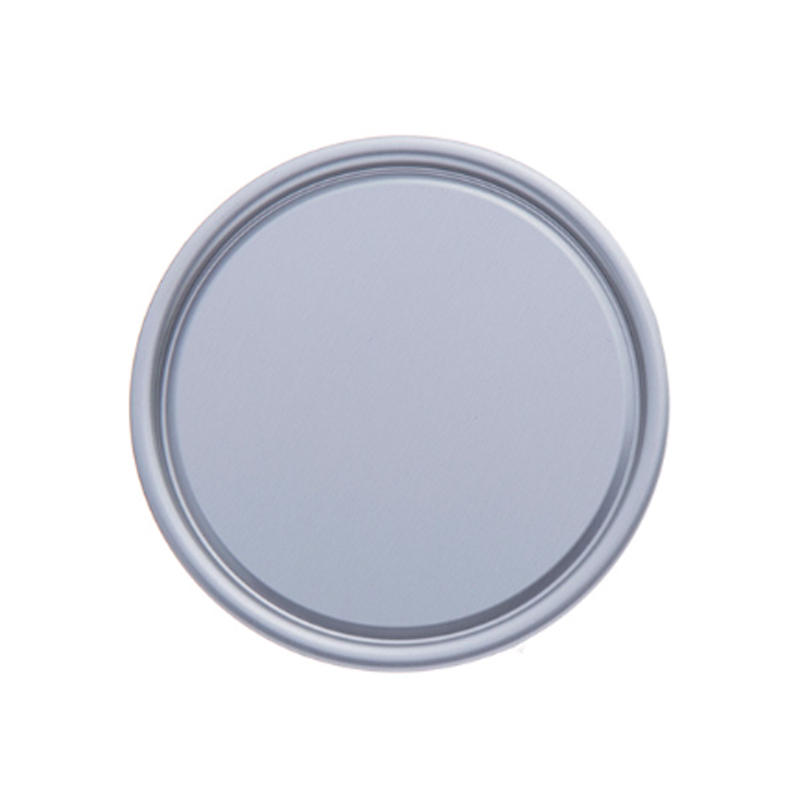 Estoque inferior de lata redonda para alimentos Para especificações finais, esse material redondo é oferecido em folha-de-flandres, TFS, aço laminado ou alumínio com revestimentos personalizados e vários tipos de extremidades. Ver Produto →
Um desencontro aqui custa caro de forma tranquila. Uma aba ajustada para uma tampa de 0,20 mm parecerá errada em uma tampa de 0,23 mm, e o enchedor saberá disso muito antes da equipe técnica.
A laca interna é onde o contato com os alimentos é ganho ou perdido
O peso, a cura e a adesão do filme determinam o desempenho da laca. O nome da resina na folha de dados é a linha menos útil.
- Família de resina. Os sistemas epóxi-fenólicos dominam as embalagens de retorta; organossolos são adequados para corpos profundos; as classes de acrílico e poliéster atendem a solicitações sem BPA e preenchimentos altamente ácidos.
- Peso do filme. Normalmente 5 a 12 g/m² seco, maior em embalagens ácidas e contendo enxofre. Muito fino deixa porosidade; muito grosso provoca formação de bolhas e má adesão após a retorta.
- Janela de cura. A subcura aparece como migração e sabor desagradável. A cura excessiva torna o filme quebradiço e o primeiro lugar onde ele quebra é na linha vincada.
- Integridade da linha de pontuação. A pontuação de fácil abertura é o revestimento mais fino de toda a lata. A espessura residual deve abrir de forma limpa, sem fraturar o filme subjacente.
- Documentação de conformidade. Combine a declaração com o mercado de destino e solicite relatórios de migração por lote, não por ano.
Especificações que valem a pena escrever no pedido
Os números no pedido de compra evitam discussões posteriores. Termos vagos como “qualidade alimentar padrão” não resolvem nada quando uma bobina sai da tolerância.
- Aço base e têmpera. Graus reduzidos de T2 a T5 em termos de resistência; classes duplamente reduzidas onde uma parede mais fina é necessária.
- Grossura. Corpos geralmente de 0,14 a 0,20 mm, extremidades de 0,18 a 0,23 mm, com tolerância normalmente indicada em mais ou menos 0,005 mm.
- Revestimento de estanho. De 1,1/1,1 até 5,6/5,6 g/m²; 2.8/2.8 é uma linha de base comum para corpos alimentares lacados.
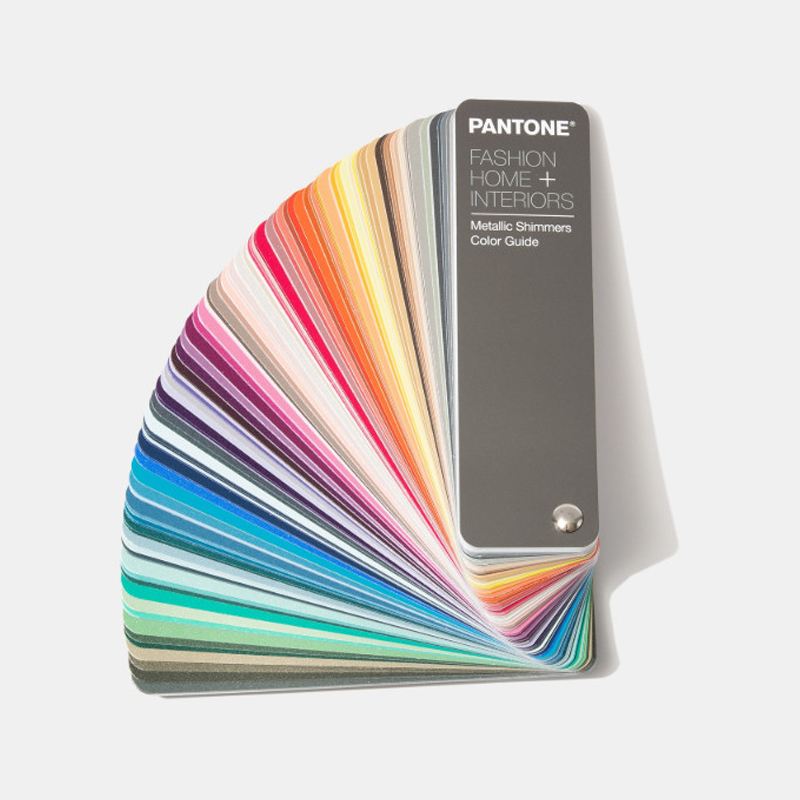
- Revestimento e cor. Peso do filme seco por face, cor alvo (dourado, alumínio, branco), nível de brilho e cores de impressão sob uma fonte de luz acordada.
- Formulário de entrega. Bobina com diâmetro interno e peso declarados, folha cortada ou blanks cortados em espiral; a tolerância de largura é normalmente em torno de mais ou menos 0,5 mm.
- Condição da superfície. Filme de óleo, faixa de passivação e rugosidade onde segue a litografia.
- Documentos. Certificado de análise por lote, declaração de contacto com alimentos e relatório de teste de migração.
- Embalagem e armazenamento. Proteção de bordas, dessecante, tipo palete; estoque revestido mantido acima de 5 °C e usado dentro de aproximadamente seis meses.
Verificações de fornecimento que evitam surpresas caras
Execute um teste de linha completo e concorde com os testes de aceitação antes de se comprometer com o volume. Latas de amostras que parecem perfeitas ainda podem falhar na velocidade de produção.
- Deriva bobina a bobina. Pequenas mudanças na têmpera ou no peso do revestimento aparecem posteriormente como variação da força de aba, porosidade da solda ou blush da laca após a retorta.
- Testes recebidos. Espessura, peso do revestimento por tira de pesagem, adesão por fricção com solvente, porosidade por teste de eletrólito, dureza e cor de impressão em relação ao padrão aprovado.
- Teste de linha. Pelo menos uma bobina completa na velocidade de produção, com pontuação residual, estanqueidade da costura e força de tração medidas e registradas.
- Controle de mudanças. Peça para ser notificado quando o lote de laca, o fornecedor do substrato ou as placas de impressão mudarem.
- Realidade do prazo de entrega. Os tamanhos padrão são enviados do estoque de bobinas; larguras e cores fora do padrão precisam de revestimento e corte, o que aumenta semanas.
Nosso próprio processo de controle de qualidade é construído em torno de registros em nível de lote exatamente por este motivo: quando chega uma reclamação, a primeira pergunta é qual bobina, qual lote de revestimento e quais dados de teste.
Combine o pacote, não apenas o preço
A comida decide a laca, o formato da lata decide o corpo e a forma como o produto é dispensado decide o fim. Alinhe esses três e a maioria dos debates técnicos desaparecerá.
- Pacotes de tomate, frutas cítricas, picles, vinagre. Preenchimentos ácidos necessitam de maior peso de filme e laca resistente a ácidos; observe se há acúmulo de ferro e descoloração interna.
- Carne, peixe, ervilha, milho doce. As proteínas contendo enxofre causam coloração marrom-escura; óxido de zinco ou lacas pigmentadas com alumínio são a resposta usual.
- Xaropes açucarados e recheios tipo bebida. A adesão e o escalpelamento do sabor são mais importantes do que a resistência aos ácidos.
- Produtos secos. O peso mais baixo do filme costuma ser suficiente; a prioridade muda para barreira contra umidade e corrosão externa nas extremidades.
- Retortada versus pasteurizada. A retorta exige flexibilidade do filme e controle rigoroso da cura; a pasteurização tolera uma janela mais ampla, mas nunca uma adesão deficiente.
Antes de sair o próximo pedido, confirme seis coisas por escrito: a lista de componentes com têmpera, espessura, revestimento de estanho, laca e impressão; o estilo final corresponde à forma como a comida é distribuída; a janela de pontuação residual e de força de tração; os testes de aceitação e plano de amostragem; os documentos de contato com alimentos para cada mercado de destino; e se o tamanho é estocado ou feito sob encomenda.
Envie um desenho de lata mais o tipo de alimento e as condições da retorta, e o estoque do corpo, o estoque final, a aba e a laca podem ser combinados como um conjunto, em vez de quatro compras separadas que só se encontram na linha de envase.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

