
 中文简体

Materiais para tampas de latas de bebidas: Guia fácil de materiais de extremidade aberta
Jul 31, 2026
Uma tampa de lata de bebida é construída com material de extremidade aberta fácil e precisamente projetado, não o corpo de lata de metal padrão
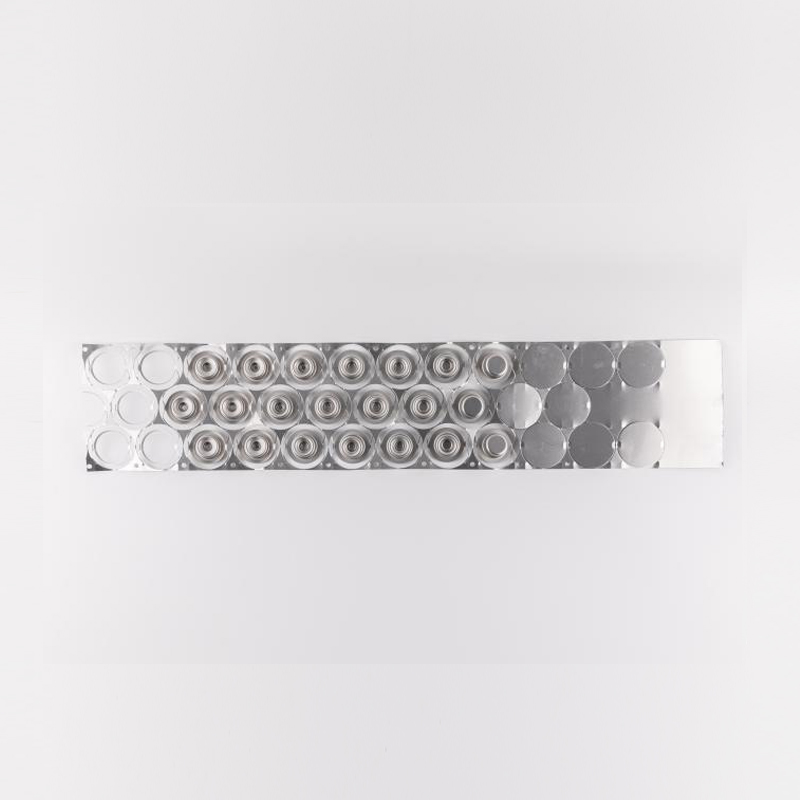
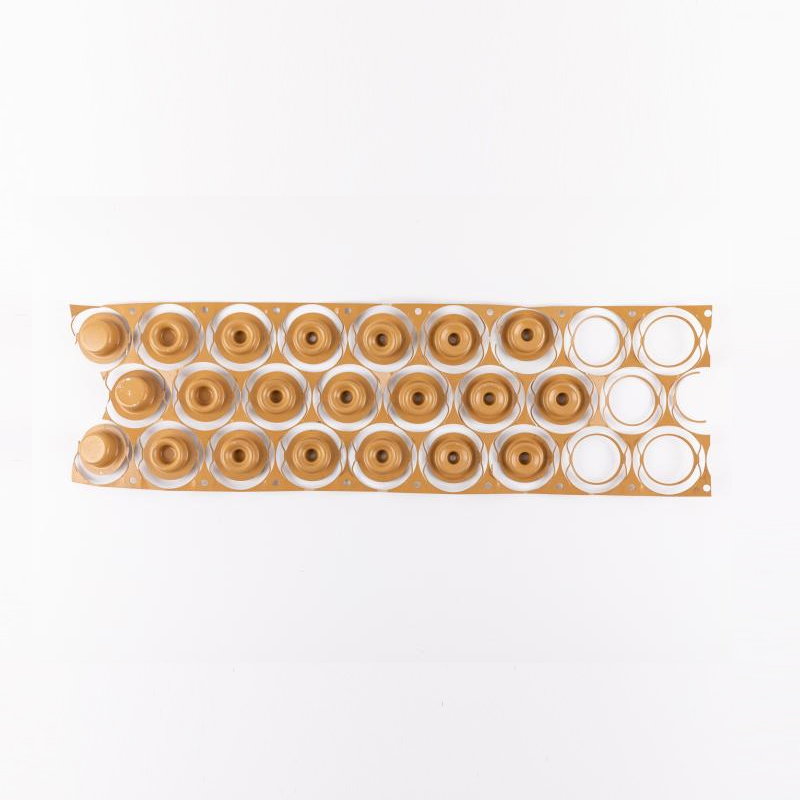
A tampa de lata de bebida é fabricado a partir de alumínio especialmente temperado ou bobina de aço sem estanho, conhecida na indústria de embalagens como material de extremidade aberta fácil , que é fundamentalmente diferente do metal usado para formar o corpo da lata. Ao contrário do material do corpo, o material de extremidade fácil de abertura deve ser fino o suficiente para marcar de forma limpa ao longo de uma linha de aba de puxar, mas forte o suficiente para manter a pressão interna de carbonatação e resistir a amassamentos durante linhas de enchimento de alta velocidade. Conseguir esse equilíbrio certo é o que permite que uma lata seja aberta com um leve puxão do dedo e ainda sobreviva ao transporte, empilhamento e pressurização. As seções abaixo explicam a metalurgia, as tolerâncias dos medidores e os padrões de qualidade que separam o material confiável e fácil de abrir do estoque que causa paradas de linha ou falhas de costura.
O que torna o material Easy Open End diferente do estoque do corpo da lata
A tampa de uma lata de bebida, tecnicamente chamada de extremidade de abertura fácil, realiza um trabalho mais exigente do que o corpo da lata. Ele deve ser marcado com uma espessura residual precisa que permita que a aba se abra de maneira confiável, enquanto a borda circundante deve permanecer rígida o suficiente para se unir firmemente ao corpo da lata sem vazar.
Seleção de têmpera e liga
Alumínio material de extremidade aberta fácil normalmente usa uma liga da série 5182 endurecida por trabalho em um temperamento duro, escolhida porque oferece a relação resistência-peso necessária para resistir à flambagem sob pressão interna da lata, permanecendo moldável o suficiente para o processo de pontuação e rebitagem com abas. Alternativas de aço sem estanho também são utilizadas em alguns mercados, especialmente onde as latas com corpo de aço já são padrão.
Precisão do medidor
Como a tampa é mais fina que o corpo da lata, o controle do medidor é fundamental. A maioria das tampas de latas de bebidas funciona em uma faixa de espessura estreita, comumente citada em torno de 0,23 a 0,28 milímetros para extremidades de diâmetro padrão 202 e 206, e mesmo pequenos desvios fora da tolerância especificada podem fazer com que a profundidade da pontuação varie, levando a tampas difíceis de abrir ou falhas prematuras de ventilação.
Como funciona o sistema de pontuação e guias
O coração funcional de qualquer tampa de lata de bebida é o painel de abertura ranhurado e sua aba de puxar anexada, um sistema que deve abrir consistentemente em milhões de unidades sem cortar o dedo do consumidor ou fragmentar-se na bebida.
- Uma linha de marcação rasa é pressionada no material de abertura fácil para criar um caminho de fratura controlado ao redor do painel de abertura.
- Um rebite é formado para fixar permanentemente a aba de alumínio no centro da extremidade.
- Levantar a aba concentra a força na ponta da partitura, iniciando um rasgo limpo ao longo da linha pré-marcada.
A profundidade residual consistente da pontuação, normalmente controlada dentro de alguns milésimos de milímetro, é o que permite que o mesmo design de tampa abra de forma confiável, quer a lata tenha sido enchida ontem ou há seis meses em um depósito.
Comparando opções comuns de materiais fáceis de abrir
Engenheiros de embalagens e operadores de linhas de enlatados normalmente avaliam o estoque de tampas em relação a vários critérios de desempenho antes de qualificar um fornecedor. A tabela abaixo resume as características típicas referenciadas nos tipos de materiais comuns usados na produção final de bebidas e alimentos.
A escolha entre essas opções geralmente se resume à compatibilidade com o material existente do corpo da lata, uma vez que metais incompatíveis na costura podem criar riscos de corrosão galvânica durante a vida útil do produto.
Verificações de qualidade que evitam o tempo de inatividade da linha
Porque material de extremidade aberta fácil alimenta diretamente em prensas de conversão de alta velocidade, o estoque inconsistente pode causar desgaste de ferramentas, defeitos de costura ou falhas de marcação que interrompem a produção. As operações de enlatamento normalmente examinam a bobina recebida em vários pontos de verificação antes de liberá-la para a linha de prensagem.
Integridade do revestimento de superfície
Um revestimento interno uniforme de laca protege o metal do contato direto com a bebida, evitando a contaminação do sabor e a corrosão do metal. A espessura e a cobertura do revestimento são normalmente verificadas com testes de continuidade elétrica antes que a bobina seja aprovada para conversão.
Conjunto de planicidade e bobina
O conjunto excessivo de bobinas ou ondulação na folha causa problemas de alimentação na impressora, levando a marcas desalinhadas ou fixação de abas. As tolerâncias de planicidade são verificadas na inspeção de entrada para evitar danos às ferramentas posteriores.
Propriedades Mecânicas
Os valores de resistência ao escoamento e alongamento são verificados em relação à especificação de têmpera alvo, uma vez que o material muito macio não manterá sua forma após a costura, enquanto o material muito duro pode rachar durante a operação de pontuação.
Diâmetros e formatos comuns na produção de tampas de latas de bebidas
Os diâmetros das tampas das latas de bebidas são padronizados na maioria dos mercados globais para garantir a compatibilidade entre equipamentos de envase de diferentes fabricantes, embora ainda existam variações regionais.
- As extremidades de diâmetro 202 são o tamanho mais comum para latas padrão de bebidas carbonatadas de 330 ml e 355 ml.
- As extremidades de diâmetro 206 são usadas para latas de formatos maiores, incluindo cerca de 500 ml e formatos de bebidas energéticas.
- Os estilos de abertura total e parcial são selecionados com base no fato de o produto ser líquido ou um produto seco que pode ser derramado.
- As construções de latas de 2 e 3 peças contam com material de extremidade fácil de abertura compatível, dimensionado e calibrado para combinar com o corpo específico da lata.
Considerações sobre fornecimento para fabricantes de latas
A consistência entre lotes de bobinas é tão importante quanto a especificação inicial do material ao qualificar um fornecedor de material de fácil abertura. Os produtores de tampas de latas de bebidas que operam linhas de prensas contínuas de alta velocidade dependem de um estoque que se comporte da mesma maneira, lote após lote, já que mesmo uma pequena variação na têmpera ou no calibre pode forçar um operador de prensa a reajustar as ferramentas no meio da operação, reduzindo a produção diária.
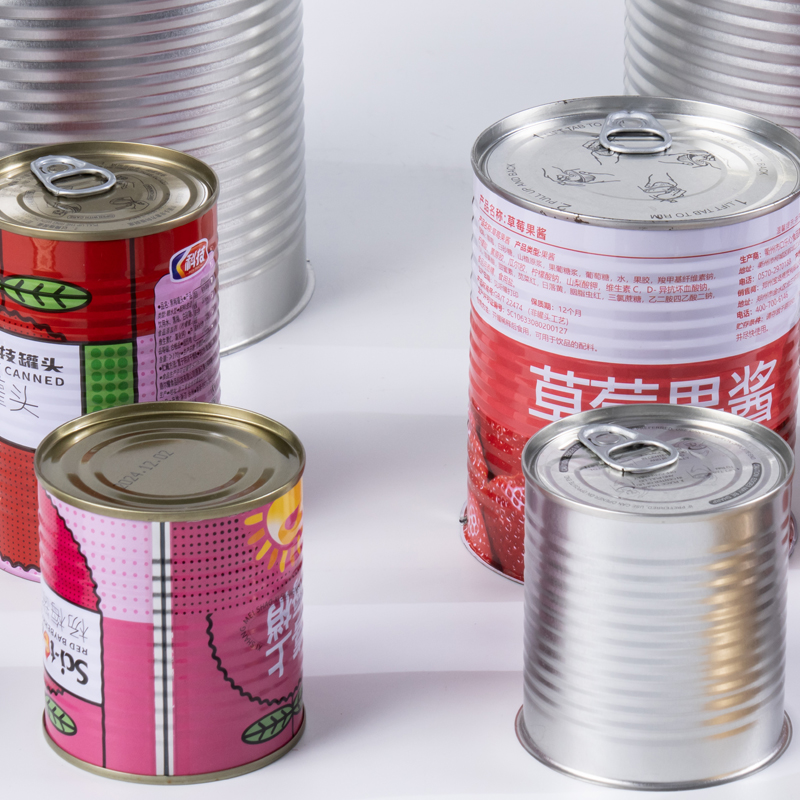
Um fornecedor que mantém linhas de produção dedicadas para estoque EOE, juntamente com produtos relacionados, como estoque final de latas de alimentos e estoque de abas circulares, está geralmente melhor posicionado para manter tolerâncias rígidas em pedidos grandes do que um intermediário comercial geral de metal, uma vez que o controle interno de laminação e revestimento reduz o número de variáveis introduzidas entre a bobina bruta e o estoque de tampa acabada.
Resumo: Por que a seleção de materiais impulsiona a confiabilidade da tampa da lata de bebida
Em resumo, um confiável tampa de lata de bebida começa com especificado corretamente material de extremidade aberta fácil , combinado em liga, têmpera e calibre para o formato específico da lata e processo de enchimento que suportará. Acertar a metalurgia e as tolerâncias no estágio da bobina evita falhas de marcação, vazamentos de costura e tempo de inatividade da prensa ao longo da linha de produção.
Ao avaliar fornecedores, a revisão de tolerâncias de medição documentadas, resultados de testes de revestimento e relatórios de propriedades mecânicas oferece uma base de comparação mais confiável do que apenas o preço, especialmente para operações de enlatamento que não podem permitir paradas não planejadas de linha causadas por estoque inconsistente de tampas.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

