
 中文简体

Qual lata de aço é ideal para sua lata de alimentos: ETP, TFS ou alumínio?
Jun 11, 2026
Pode corpo de aço é o principal material estrutural usado para fabricar o invólucro cilíndrico de latas de metal. Sua composição de material, tratamento de superfície, sistema de revestimento e precisão dimensional determinam diretamente se uma lata de alimento ou bebida passará pela costura, resistirá à pressão interna, evitará a corrosão e manterá a segurança do conteúdo durante toda sua vida útil. Para gerentes de compras, fabricantes de latas e engenheiros de embalagem, selecionar o aço correto para o corpo da lata – seja folha-de-flandres eletrolítica (ETP), aço sem estanho (TFS) ou folha de alumínio – é a decisão técnica mais importante na cadeia de fornecimento de embalagens.
Este artigo fornece uma visão abrangente dos tipos de aço para corpo de lata disponíveis atualmente, as principais especificações de desempenho que os compradores devem avaliar, os recursos de produção e personalização que distinguem os fornecedores de alta qualidade e o cenário de aplicação que abrange formatos de latas de três e duas peças.
O que é lata de aço e por que a escolha do material é importante
Pode corpo de aço refere-se a chapas metálicas ou bobinas que foram processadas - laminadas em espessura precisa, com superfície tratada e, muitas vezes, pré-revestidas ou impressas - especificamente para formar a parte do corpo (parede lateral) de uma lata de metal. Ao contrário do material final ou da tampa, o aço do corpo deve suportar não apenas o processo de conformação (corte, laminação, soldagem ou trefilação), mas também as demandas químicas do contato direto ou quase direto com os alimentos, às vezes sob condições de esterilização por calor superiores a 121 °C.
Cada um dos três materiais principais usados para corpos de latas ocupa um nicho distinto de desempenho e custo:
- Folha de Flandres Eletrolítica (ETP) — aço de baixo carbono laminado a frio galvanizado com uma fina camada de estanho em ambas as superfícies. ETP é o substrato padrão para corpos de latas soldados de três peças e oferece excelente soldabilidade, adesão de laca e resistência à corrosão.
- Aço sem estanho (TFS) / Aço revestido com cromo eletrolítico (ECCS) — aço laminado a frio com tratamento superficial de crómio e óxido de crómio em vez de estanho. O TFS oferece adesão superior à laca e é comumente usado para corpos de latas de duas peças trefiladas e passadas na parede (DWI) e para tampas, especialmente em aplicações não alimentícias.
- Folha de alumínio — mais amplamente utilizado para latas de bebidas no formato DWI de duas peças devido ao seu peso leve, excelente conformabilidade e resistência inerente à corrosão. O estoque de carrocerias de alumínio é especialmente valorizado na produção de latas de bebidas em alta velocidade e grandes volumes.
A escolha do material errado pode levar a falhas de soldagem em linhas de três peças, delaminação de revestimentos internos durante a esterilização da retorta ou painéis das paredes das latas sob vácuo – tudo isso causa recalls de produtos e perdas de produção que excedem em muito qualquer economia de custos de material.
Corpo de lata de aço de três peças versus duas peças: principais diferenças estruturais
O formato estrutural da lata – de três ou duas peças – determina quase todas as especificações posteriores para o aço do corpo da lata. Compreender as diferenças é essencial para combinar o material com o processo de fabricação.
Corpo de lata de três peças
Uma lata de três peças consiste em um corpo formado separadamente, uma extremidade superior e uma extremidade inferior. O corpo é cortado de folha de ETP pré-impressa e revestida, enrolado em um cilindro, e a costura é unida por soldagem por resistência elétrica (ERW) ou, em linhas mais antigas, por soldagem. Este formato é dominante em latas de alimentos para peixes, carnes, vegetais e frutas.
Para corpo de aço de três peças, as especificações mais críticas incluem:
- Soldabilidade — o peso do revestimento de estanho e a composição do aço devem estar dentro de limites rígidos para juntas ERW confiáveis (normalmente têmpera T2–T4, revestimento de estanho 1,0–2,8 g/m² por lado).
- Planicidade e tolerância de espessura — os corpos em bruto devem ser planos dentro de ±0,5% da espessura nominal para evitar falhas de alimentação e inconsistências de solda.
- Integridade do revestimento interno – a laca ou o revestimento orgânico devem sobreviver à esterilização em retorta a 121 °C sem formação de bolhas, delaminação ou porosidade.
Corpo de lata de duas peças
Uma lata de duas peças integra o corpo e uma extremidade em um único componente trefilado e passado na parede (DWI) ou trefilado e redesenhado (DRD). A segunda peça é apenas a extremidade superior. Este formato elimina totalmente a costura lateral, reduzindo possíveis pontos de vazamento e permitindo os perfis finos e leves associados às latas de bebidas.
O corpo de duas peças em aço (TFS ou alumínio) exige:
- Alta conformabilidade e ductilidade — o material deve sofrer alongamento severo (até 60–70% de adelgaçamento da parede em DWI) sem fratura ou formação de orelhas.
- Propriedades mecânicas consistentes – o limite de escoamento e o alongamento devem ser uniformes em toda a largura e comprimento da bobina para manter a consistência dimensional em altas velocidades de prensagem.
- Excelente qualidade de superfície — quaisquer defeitos superficiais se traduzem diretamente em defeitos visíveis no corpo da lata acabado após o estiramento.
| Parâmetro | Três peças (ETP) | Duas peças (TFS / Alumínio) |
|---|---|---|
| Substrato primário | ETP (aço revestido de estanho) | TFS ou alumínio |
| Tipo de costura | Costura lateral ERW | Sem costura (desenhado) |
| Propriedade de formação crítica | Soldabilidade, planicidade | Ductilidade, conformabilidade |
| Temperamento típico | T2–T4 | DR7–DR9 (TFS); H19 (Al) |
| Aplicações comuns | Latas de alimentos (peixe, carne, legumes) | Latas de bebidas, latas de aerossol |
| Revestimento aplicado antes da formação | Sim (folha pré-impressa e revestida) | Geralmente pós-formação (spray interno) |
Propriedades críticas de desempenho: o que os compradores devem especificar
Especificar o aço do corpo da lata requer mais do que selecionar um tipo de material. Os compradores que definem os parâmetros a seguir com precisão têm muito menos probabilidade de enfrentar rejeições na linha de produção ou incidentes de segurança alimentar.
Compatibilidade de conteúdo: resistência à ferrugem, ácido, álcali, enxofre e sal
O ambiente químico interno de uma lata de alimento costuma ser altamente agressivo. Frutas ácidas (pH tão baixo quanto 3,5–4,0), proteínas produtoras de enxofre em peixes e carnes e salmouras em produtos vegetais atacam superfícies de aço desprotegidas ou revestidas inadequadamente. Um aço para corpo de lata bem especificado deve demonstrar resistência a todos os cinco principais tipos de agressão: ferrugem, álcali, ácido, enxofre e sal.
A resistência ao enxofre é particularmente crítica para produtos ricos em proteínas, como atum, sardinha e carne enlatada. O sulfeto de hidrogênio gerado durante a esterilização reage com o estanho para formar sulfeto de estanho, causando manchas escuras inofensivas, mas comercialmente inaceitáveis, a menos que um sistema de laca resistente ao enxofre seja aplicado no interior da lata. Uma qualidade pode corpo de aço O fornecedor aplicará um revestimento interno apropriado – normalmente um sistema à base de epóxi ou epóxi-fenólico – que cria uma barreira contínua contra essas reações.
Sistemas de revestimento sem BPA
A pressão regulatória e do consumidor afastou a indústria de embalagens de alimentos do bisfenol-A (BPA) como ingrediente em revestimentos internos de latas. Formulações sem BPA são agora um requisito básico para alimentos, aço destinado a mercados de exportação na Europa, América do Norte e cada vez mais no Sudeste Asiático. Os revestimentos acrílicos epóxi-acrílicos, à base de poliéster e à base de água são as principais alternativas livres de BPA em uso comercial, cada uma com diferentes vantagens em termos de flexibilidade, adesão e resistência à retorta.
Fácil desempenho de desmoldagem
Para produtos de carne e peixe processados termicamente e embalados como pães ou blocos sólidos, a facilidade com que o conteúdo é liberado do interior da lata após a abertura é um atributo crítico de qualidade para o consumidor. Sistemas de laca com agentes desmoldantes ou acabamentos de baixa energia superficial são incorporados ao projeto do revestimento para minimizar a adesão do produto. A fácil desmoldagem deve ser validada através de testes padronizados de abertura e tombamento durante o desenvolvimento de novos produtos.
Especificação de espessura, dureza e têmpera
A espessura nominal do aço do corpo da lata de alimentos normalmente varia de 0,15 mm a 0,28 mm , com tolerâncias mais restritas exigidas em velocidades de produção mais altas. A dureza (expressa como HR30T na escala Rockwell) afeta a forma como o aço responde às operações de flangeamento, costura e formação de cordão após o corpo da lata ser soldado. A dureza incorreta causa rachaduras no flange durante a costura, o que cria vazamentos.
As classes de têmpera padrão para o aço do corpo ETP incluem T1 a T5 (redução simples) e DR7, DR8, DR9 (redução dupla), com classes de redução dupla oferecendo maior resistência em espessuras mais baixas, permitindo maior peso sem sacrificar o desempenho mecânico.
Personalização de impressão e revestimento: desde decoração monocromática até decoração totalmente multicolorida
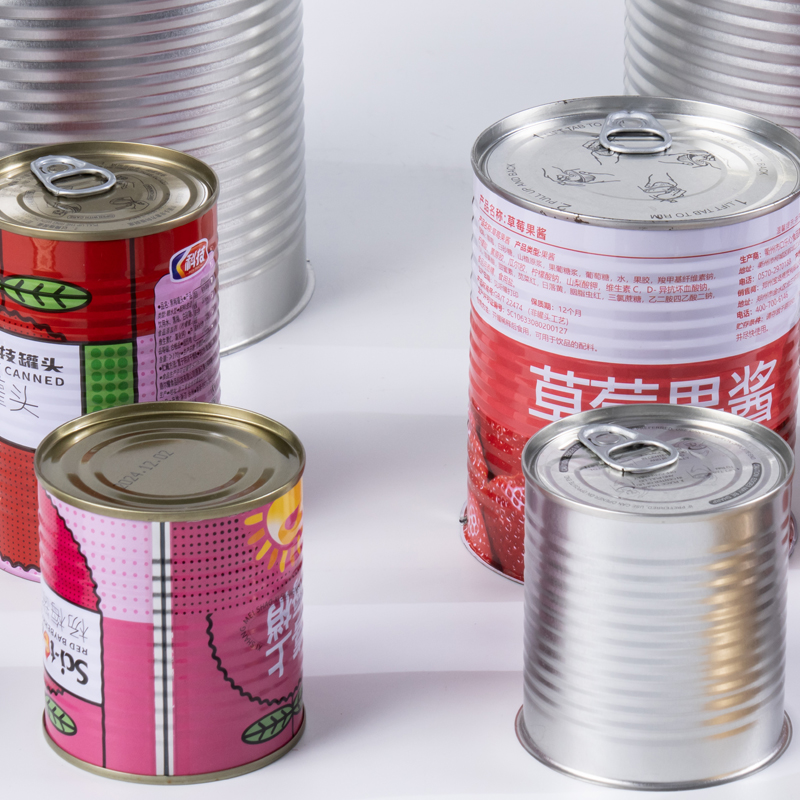
O aço moderno para corpo de lata raramente é fornecido como metal puro. A pré-impressão e o pré-revestimento de chapas planas antes de moldá-las em corpos de latas é um serviço chave de valor agregado que determina o apelo visual final, o impacto da marca e o perfil de conformidade da lata acabada.
Impressão monocromática versus impressão multicolorida
O aço com corpo de cor única é normalmente usado onde a minimização de custos é o objetivo principal, como para embalagens de vegetais ou tamanhos de serviços de alimentação industrial. A camada única de tinta fornece identificação básica da marca e informações do produto, ao mesmo tempo que minimiza os custos de configuração de impressão e o consumo de tinta.
Impresso multicolorido pode corpo de aço —disponível em configurações de duas cores até impressão de processo com qualidade fotográfica total — é usado sempre que a diferenciação nas prateleiras, a qualidade da marca e o apelo ao consumidor são prioridades. As modernas linhas de impressão litográfica alimentadas por folhas ou bobinas podem atingir uma precisão de registro de ±0,1 mm em toda a largura da folha, permitindo gráficos nítidos e visualmente sofisticados que sobrevivem intactos à subsequente formação, retorta e cadeia de varejo.
A sequência de impressão no aço do corpo da lata segue uma estrutura de camadas definida:
- Camada de base (camada de base branca ou pastel aplicada sobre a folha de flandres para dar brilho à impressão)
- Camadas de tinta (cores de processo CMYK mais cores exatas conforme necessário)
- Sobreverniz (acabamento brilhante, fosco ou acetinado para proteção e acabamento)
- Revestimento interno (aplicado no verso para proteção contra contato com alimentos)
Seleção do tipo de revestimento por aplicação
O sistema de revestimento deve ser selecionado com base no conteúdo do alimento, nas condições de esterilização e nos requisitos regulamentares do mercado-alvo. As principais categorias de revestimento incluem:
- Revestimentos epóxi-fenólicos — os burros de carga para latas de alimentos com alto teor de ácido e proteína; excelente resistência química e estabilidade de retorta.
- Revestimentos acrílicos — usado em formulações sem BPA para alimentos com baixo teor de ácido; boa flexibilidade e adesão.
- Revestimentos organossolos vinílicos — alta flexibilidade, preferida para aplicações de estampagem profunda e flangeamento.
- Revestimentos de poliéster — Livre de BPA, boas propriedades de conformação, adequado para aplicações de duas peças.
Cenário de aplicação: latas de alimentos para peixes, carnes, vegetais e frutas
O aço para carroceria de latas para aplicações alimentícias deve ser adaptado às demandas químicas e térmicas específicas de cada categoria de produto. A tabela abaixo resume os requisitos de especificação típicos nos quatro principais mercados de latas para alimentos.
| Categoria de Alimentos | Desafio Químico Principal | Revestimento interno recomendado | Requisito Especial |
|---|---|---|---|
| Peixes (atum, sardinha, salmão) | Compostos de enxofre, ricos em proteínas | Epóxi-fenólico resistente ao enxofre | Desmoldagem fácil, sem BPA |
| Carne (carne enlatada, carne de almoço) | Gorduras, proteínas, sal | Epóxi-fenólico com agente desmoldante | Fácil desmoldagem, resistência à retorta |
| Legumes (milho, ervilha, tomate) | Ácido moderado (tomate), salmoura | Epóxi-acrílico (sem BPA) ou epóxi-fenólico padrão | Resistência alcalina, resistência à ferrugem |
| Frutas (pêssegos, abacaxi, lichia) | Alta acidez (pH 3,5–4,5), xarope de açúcar | Laca dourada (esmalte C) ou acrílico sem BPA | Resistência ácida, controle de dissolução de estanho |
As latas de frutas apresentam um dos cenários de revestimento mais exigentes porque os xaropes com alto teor de açúcar e ácido podem provocar a dissolução acelerada do estanho do ETP com revestimento inadequado, levando a níveis elevados de estanho no produto. Os limites regulamentares para o estanho em alimentos enlatados variam de acordo com o mercado, mas geralmente variam de 150 a 250 mg/kg; a falha na especificação do revestimento correto pode fazer com que um lote exceda esses limites dentro de seis meses após a embalagem.
Capacidades de personalização: espessura, dureza, tamanho e muito mais
Uma característica distintiva dos fornecedores de aço para carrocerias capazes é a amplitude e a precisão de sua oferta de personalização. O estoque genérico pronto para uso raramente atende aos requisitos exigentes das modernas linhas de produção de latas de alta velocidade. Os compradores devem avaliar os fornecedores em relação às seguintes dimensões de personalização:
Controle de Espessura e Tolerância
A espessura é especificada como medidor nominal com uma janela de tolerância, normalmente de ±0,003 mm a ±0,008 mm para corpo de aço premium. Tolerâncias mais restritas reduzem a variabilidade nas dimensões do flange e no desempenho da costura. As tendências de redução de peso estão tornando os medidores nominais cada vez mais finos – uma redução de 0,01 mm na espessura do aço da carroceria em uma produção de 100 milhões de latas se traduz em economias mensuráveis de custos de matéria-prima e redução da pegada de carbono.
Personalização de largura e tamanho de folha
O aço do corpo da lata é fornecido como bobina cortada (para linhas de alimentação contínua) ou como folhas cortadas sob medida (para impressão alimentada por folha e linhas de formação). As dimensões da folha devem ser otimizadas para o tamanho específico do corpo da lata e o layout da conformação para maximizar o rendimento do material e minimizar o desperdício de aparas. Um fornecedor experiente trabalhará com o engenheiro de ferramentas do comprador para calcular as dimensões ideais da peça bruta e o layout do agrupamento da folha antes de fazer o pedido.
Seleção de dureza e têmpera
A personalização da dureza permite que o fabricante de latas otimize o equilíbrio entre a resistência da parede (exigindo têmpera mais dura) e a ductilidade da formação (exigindo têmpera mais suave). A têmpera correta é determinada pelo diâmetro da lata, altura da parede, requisitos de cordão e perfil de costura final. Fornecer a dureza errada é uma fonte comum de problemas de produção que muitas vezes são atribuídos erroneamente à máquina de costura e não ao material recebido.
Personalização do Design de Impressão
O suporte completo ao design gráfico – desde o gerenciamento de cores e pré-impressão até a aprovação da prova de impressão – é um serviço valioso ao solicitar latas de aço impressas. A consistência de cores entre lotes de produção é particularmente importante para clientes proprietários de marcas que precisam manter a consistência visual em diversas execuções de produção e diferentes tamanhos de latas dentro da mesma linha de produtos.
Padrões de controle de qualidade que protegem sua linha de produção
O controle de qualidade de entrada (IQC) do aço do corpo da lata é a primeira linha de defesa contra falhas de produção. Os testes que mais importam – e para os quais os compradores devem insistir em receber dados certificados com cada lote – incluem:
- Teste de peso e porosidade do revestimento — garante que o revestimento seja suficientemente espesso e sem furos para proteger o substrato de aço do ataque do produto.
- Adesão do revestimento (testes de corte transversal e curvatura em T) — confirma que o revestimento não irá delaminar durante a formação ou esterilização por retorta.
- Medição do peso do revestimento de estanho (por método coulométrico ou de fluorescência de raios X) — verifica se a estanhagem está dentro da faixa especificada para ambas as faces.
- Propriedades mecânicas (resistência à tração, alongamento, dureza) — valida que o material se comportará conforme esperado na linha de conformação.
- Teste de resistência de retorta — simula o ciclo de esterilização para confirmar a integridade do revestimento sob condições de processamento.
- Teste de resistência ao enxofre (para revestimentos de peixe e carne) — expõe amostras revestidas a gás sulfeto de hidrogênio ou solução de polissulfeto para verificar se não ocorre coloração.
Os fornecedores que operam sob sistemas de gestão de qualidade ISO 9001 e mantêm laboratórios de testes internos – abrangendo testes físicos e químicos – fornecem um nível mais alto de consistência lote a lote do que aqueles que dependem exclusivamente da inspeção de terceiros.
Tendências de sustentabilidade e redução de peso em latas de aço
A indústria global de embalagens metálicas está sob pressão sustentada para reduzir o consumo de materiais, diminuir a intensidade energética e melhorar a reciclabilidade no final da vida útil. O aço para carroceria de lata está no centro dessas tendências.
Redução de bitola e aço de alta resistência
O desenvolvimento de classes de aço de maior resistência (alcançado por meio de um controle de composição mais rígido e cronogramas otimizados de laminação a frio e recozimento) permite maior redução do calibre sem perda de desempenho da lata. Os esforços da indústria para reduzir a espessura do aço da carroceria em até 5 a 10% podem diminuir significativamente o consumo total de aço em bilhões de latas anualmente. Isto requer uma estreita colaboração entre o fornecedor de aço, o fornecedor de revestimento e o fabricante de latas para revalidar o desempenho no novo medidor.
Vantagens de reciclabilidade de latas de aço
O aço é um dos materiais mais reciclados do mundo e as suas propriedades magnéticas facilitam a sua separação dos fluxos de resíduos mistos nas instalações de reciclagem municipais. A folha-de-flandres e o TFS podem ser reciclados repetidamente sem degradação das propriedades mecânicas – uma credencial de sustentabilidade significativa em comparação com formatos de embalagens flexíveis multicamadas que têm caminhos de reciclagem limitados.
Sistemas de revestimento à base de água e com baixo teor de VOC
Revestimentos à base de solvente usados na produção convencional de aço para latas emitem compostos orgânicos voláteis (VOCs) durante a cura. As formulações de revestimento à base de água estão cada vez mais disponíveis como alternativas com baixo teor de COV, especialmente para aplicações sem BPA. Embora a sua adoção exija investimento de capital em fornos de cura modificados e linhas de revestimento, eles se alinham com regulamentações mais rígidas de qualidade do ar nas principais regiões de produção e com os compromissos ambientais dos proprietários globais de marcas de alimentos.
Como avaliar e obter aço para carroceria de lata: um guia prático do comprador
Para equipes de compras e gerentes técnicos que avaliam fornecedores de aço para carrocerias, a estrutura a seguir fornece uma abordagem estruturada para qualificação de fornecedores e especificação de pedidos.
Etapa 1: definir os requisitos do aplicativo
Antes de abordar qualquer fornecedor, documente: o formato da lata (três ou duas peças), o produto alimentar e seu pH, as condições de esterilização (temperatura, tempo, pressão), os mercados regulatórios (requisitos de aprovação para contato com alimentos) e os requisitos visuais/da marca (número de cores de impressão, tipo de acabamento).
Etapa 2: avaliar as capacidades do substrato e do revestimento
Confirme se o fornecedor pode fornecer o substrato correto (ETP, TFS ou alumínio), a tolerância de têmpera e espessura exigida e um sistema de revestimento que corresponda ao perfil de resistência química da aplicação. Solicite fichas técnicas de todos os sistemas de revestimento oferecidos, incluindo resultados de testes de resistência à retorta, adesão e simulações relevantes de conteúdo alimentar.
Etapa 3: Verifique a personalização e a flexibilidade de produção
Avalie se o fornecedor pode acomodar as dimensões necessárias de folhas ou bobinas, design de impressão e quantidades de pedidos, incluindo quantidades mínimas de pedidos e prazos de entrega para estoque impresso personalizado. Fornecedores com linhas internas de impressão e revestimento oferecem entrega mais rápida e melhor controle de qualidade do que aqueles que dependem de processamento subcontratado.
Etapa 4: Auditar Sistemas de Gestão da Qualidade
Solicite cópias de certificações de qualidade (ISO 9001 como linha de base), relatórios recentes de auditoria de terceiros e certificados de teste de lote de execuções de produção recentes. Um fornecedor que não esteja disposto a compartilhar dados de testes específicos de lote deve ser considerado uma fonte de alto risco. Auditorias no local das instalações de produção e testes fornecem o mais alto nível de garantia antes da colocação do primeiro pedido.
Etapa 5: realizar testes de linha antes do compromisso de volume
Mesmo com a documentação completa, um teste de linha usando um lote de produção representativo – realizado através de suas linhas reais de soldagem, revestimento, enchimento e costura sob condições normais de produção – continua sendo a única maneira definitiva de validar que uma nova fonte de aço para corpo de lata funcionará conforme necessário. Documente os resultados dos testes de forma sistemática e retenha amostras de referência para comparação com lotes de produção futuros.
Resumo: Principais conclusões para aquisição de aço para carrocerias de latas
O aço para corpo de lata é um produto tecnicamente complexo e de aplicação específica, onde a seleção do material, o sistema de revestimento e a precisão dimensional têm consequências diretas na eficiência da produção, na segurança alimentar e no desempenho da marca. Os pontos-chave que os compradores devem levar adiante são:
- Combine o material com o formato: ETP para latas de alimentos soldadas de três peças; TFS ou alumínio para latas trefiladas de duas peças.
- Especifique todos os cinco requisitos de compatibilidade de conteúdo: resistência à ferrugem, ácido, álcali, enxofre e sal, além de revestimento sem BPA e fácil desmoldagem quando aplicável.
- Alinhe a química do revestimento com o conteúdo alimentar: revestimentos resistentes ao enxofre para peixe e carne; esmalte C resistente a ácidos ou acrílico sem BPA para frutas com alto teor de ácido.
- Exija total flexibilidade de personalização: espessura, dureza, dimensões, contagem de cores de impressão e sistema de revestimento devem ser configuráveis de acordo com seus requisitos específicos.
- Qualifique os fornecedores com rigor: certificações de qualidade, dados de testes de lote, capacidade de laboratório interno e validação de testes de linha são etapas não negociáveis na seleção de fornecedores.
- Considere os fatores de sustentabilidade: a redução do calibre, as credenciais de reciclabilidade e os sistemas de revestimento com baixo teor de COV são cada vez mais importantes tanto para os proprietários de marcas como para os reguladores.
Ao aplicar esses princípios, os fabricantes de latas e proprietários de marcas de alimentos podem construir uma cadeia de fornecimento de aço para carrocerias de latas que proporcione desempenho de produção consistente, conformidade regulatória e apelo de prateleira que orienta as decisões de compra do consumidor.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

