
 中文简体

Como combinar uma máquina de enlatamento automática com seus materiais de embalagem de metal
Sep 11, 2026
Às 9h de um dia típico de produção, uma linha de enlatados operando a 380 latas por minuto parou porque o aço do corpo da lata de duas peças desviou repentinamente em 0,02 mm de espessura. A enlatadora automática não foi a peça que quebrou. O material estava fora da tolerância de fixação da máquina. O resultado foi um tempo de inatividade de 40 minutos e 1.900 projéteis rejeitados antes que o operador redefinisse os parâmetros.
A conclusão é simples: uma enlatadora automática só funciona tão bem quanto o alinhamento do material e do processo ao seu redor. Se você estiver avaliando uma máquina, sua primeira tarefa não é comparar números de velocidade. Sua primeira tarefa é definir como seu estoque de metal, revestimento e tolerâncias irão interagir com aquela máquina.
De que realmente depende o desempenho da máquina enlatada automática
Uma máquina enlatada automática em um ambiente de embalagem metálica realiza três funções principais: formar, unir e selar. Para latas de três peças, a máquina alimenta uma chapa laminada ou uma bobina de aço do corpo da lata, forma o corpo, solda a costura lateral e flangeia ambas as extremidades. Para latas de duas peças, a máquina extrai um copo de uma bobina revestida e depois o pressiona para dar forma. O sistema de alimentação, ferramentas e sensores da máquina são projetados de acordo com especificações dimensionais.
Isso significa que a produção real depende da precisão com que o seu material corresponde à janela de design da máquina. Se a bobina de aço for muito dura, os rolos formadores podem escorregar. Se o revestimento for muito espesso, a temperatura da solda precisará ser ajustada. Se a superfície tiver um registro de impressão específico, o sistema de visão da máquina deverá ser capaz de vê-lo de forma consistente.
Em uma linha de três peças, o material geralmente é uma folha revestida ou bobina cortada no comprimento certo. A máquina enlatada automática forma então o cilindro do corpo e solda a costura. A solda é a parte mais sensível. Uma pequena variação na espessura do revestimento de estanho pode alterar a exigência de corrente de soldagem em 3 a 5 por cento, o que força o operador a ajustar a máquina. Se o ajuste for repetido muitas vezes por turno, a produção efetiva total da máquina cai mais rapidamente do que sugere a classificação da placa de identificação.
Na prática, a maioria dos fabricantes de embalagens vê estes problemas muito mais tarde do que esperavam. Uma linha que executava uma lata de aço de uma única cor pode parecer boa até que você mude para uma bobina impressa multicolorida. Os sensores de posição da máquina de enlatamento automática detectam um substrato mais escuro ou mais claro como um ponto de referência diferente, e cada operação subsequente muda. É aqui que a escolha do aço para o corpo da lata se torna uma questão de seleção da máquina, e não apenas uma questão de compra.
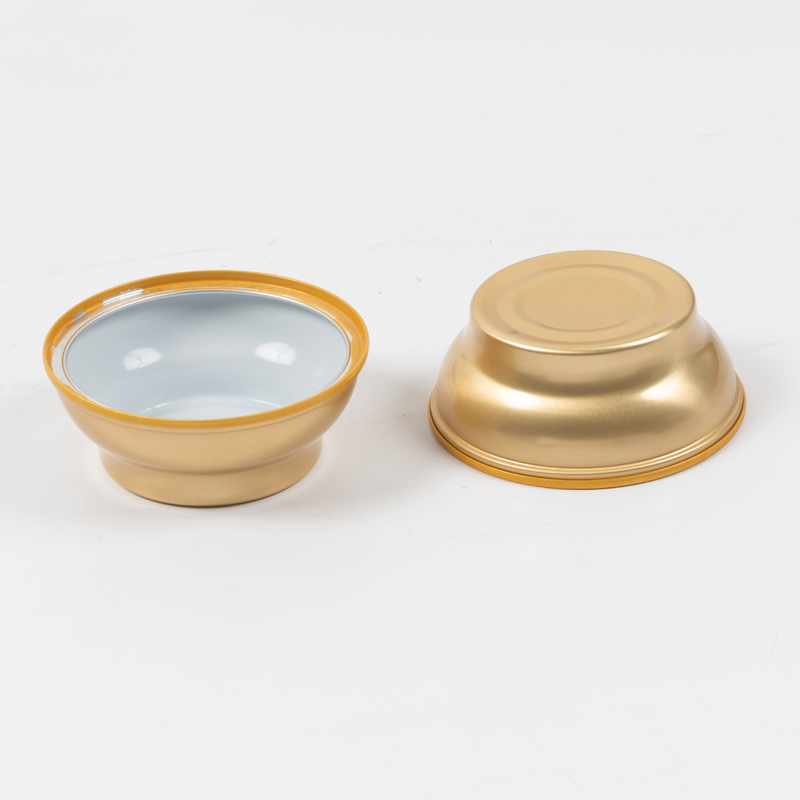
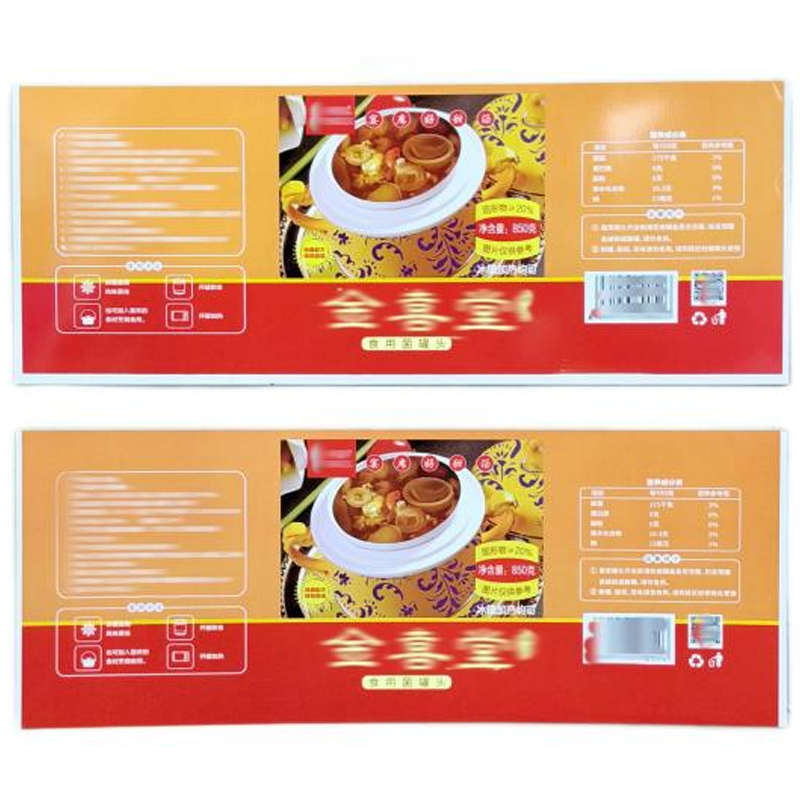 Corpo de lata de três peças impresso em várias cores em aço para embalagem Esta folha-de-flandres ou aço laminado oferece impressão multicolorida com revestimento de estanho de 1,1 a 11,2 g/m² e tolerância de espessura de ±0,01 mm. Sua superfície consistente ajuda a evitar o desalinhamento do sensor em linhas de enlatamento automáticas. Ver Produto →
Expandiremos a dimensão da tolerância abaixo.
Tolerância de material: o driver silencioso da eficiência da máquina enlatada automática
Quando você compara máquinas de enlatamento automáticas, a literatura frequentemente destaca o tempo de ciclo e os recursos de troca. No entanto, as falhas mais dispendiosas são geralmente causadas por desvios de tolerância do material. Por exemplo, se um fornecedor fornecer uma bobina de folha-de-flandres com 0,29 mm em vez dos 0,28 mm especificados, a estação de conformação de carrocerias ainda poderá manuseá-la. Mas quando a espessura varia ao longo da mesma bobina, a corrente de soldagem torna-se instável. A máquina começa a produzir costuras fracas e a equipe de controle de qualidade não consegue isolar se o problema é da máquina, da bobina ou do operador.
A tabela abaixo mostra as expectativas de tolerância típicas para materiais usados em uma moderna máquina de enlatados automática.
| Parâmetro material | Janela de trabalho típica | Impacto quando excedido |
|---|---|---|
| Espessura | 0,18-0,30mm | Atolamentos de alimentação e soldas inconsistentes |
| Peso do revestimento | 2,8-5,6 g/m2 | Baixa resistência à corrosão ou descamação |
| Dureza | 52-62 HRC | Springback e corpos de latas disformes |
O peso do revestimento é outra variável que afeta a vedação e a soldagem de costura lateral. Para um produto alimentar com um prazo de validade curto, um revestimento de 2,8 g/m2 pode ser aceitável. Para um produto alimentar agressivo como o tomate, a taxa de dissolução do ferro torna-se uma preocupação. Uma enlatadora automática configurada para um peso de revestimento não se adaptará automaticamente a outro sem uma troca. Esta é uma fonte comum de tempo de inatividade oculto.
Para a tampa aplica-se o mesmo princípio. Um estoque EOE cortado com uma leve rebarba pode não afetar uma linha manual lenta, mas uma máquina de enlatamento automática a 600 latas por minuto detectará essa rebarba como uma falha de alimentação. O resultado é um congestionamento falso ou uma tampa danificada. É por isso que selecionar um material EOE confiável é tão importante quanto selecionar a marca da máquina.
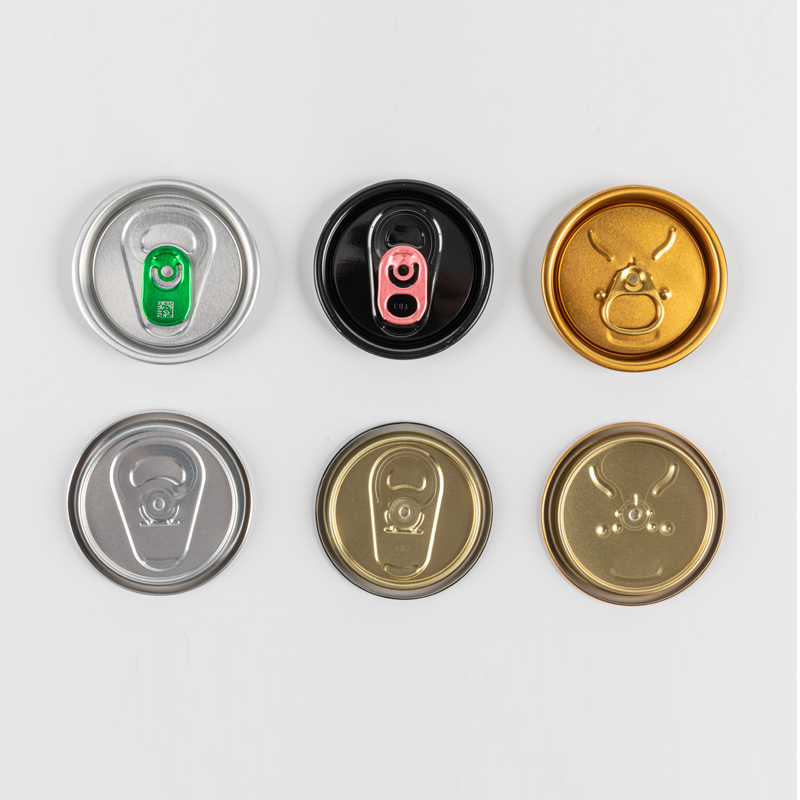 Estoque EOE para bebidas com revestimento e tipos de extremidade personalizáveis Adequado para sucos e cervejas, este estoque EOE oferece suporte a vários tipos de finais e opções de personalização. Um corte limpo reduz falsos atolamentos e tampas danificadas em operações de enlatamento em alta velocidade. Ver Produto →
Ao especificar tolerâncias, você reduz o risco dessas interrupções pequenas, mas caras.
Escolhendo uma enlatadora automática para seu mix de produtos
Seu mix de produtos determina quais recursos da máquina realmente importam. Uma fábrica que produz apenas latas de bebidas de duas peças tem requisitos diferentes de uma fábrica que produz muitas pequenas tiragens de latas de alimentos de três peças.
- Linhas de duas peças: alta velocidade, baixo consumo de material, mas flexibilidade limitada no formato do corpo.
- Linhas de três peças: podem operar em diferentes diâmetros e alturas, mas a soldagem de costura lateral precisa de material e revestimento precisos.
- Corpos impressos multicoloridos: requerem que o sistema de registro da enlatadora automática seja compatível com o comprimento da repetição impressa.
Como as camadas de impressão e de revestimento são aplicadas antes da formação da lata, o desempenho da máquina depende da qualidade desse revestimento. Um revestimento uniforme produzido em uma linha de revestimento de bobinas reduz a variação de atrito e melhora a consistência da solda.
Além do material, o próprio equipamento precisa corresponder à velocidade de linha pretendida e à expansão futura. Uma máquina leve pode manusear 150 latas por minuto, enquanto uma linha de bitola pesada pode exceder 800. A decisão deve ser baseada no seu volume anual real, não na velocidade teórica máxima da máquina.
A velocidade não é um parâmetro neutro. Quando você aumenta a velocidade da linha acima de 500 latas por minuto, a alimentação das folhas se torna mais dinâmica. A tensão da correia, as ventosas e as prensas de conformação precisam operar em um ritmo mais rápido. Se o aço do corpo da sua lata tiver uma dureza uniforme e um revestimento estável, essa alta velocidade será possível. Se o material apresentar pequenas variações, a máquina produzirá mais rejeitos ou será necessário desacelerá-la para manter a qualidade. Portanto, a velocidade real obtida é limitada pela qualidade do material de entrada.
 Suporte de equipamentos para estabilidade da linha de enlatados Esta empresa de equipamentos fornece máquinas e conhecimento do setor. Com materiais de entrada uniformes, seus sistemas mantêm o desempenho em velocidades mais altas, reduzindo rejeições e garantindo uma operação previsível. Ver Produto →
Quando você combina o revestimento certo, o aço certo para a carroceria da lata e o equipamento certo, você obtém um sistema que funciona de maneira previsível.
Mudança e manutenção: onde aparecem os custos ocultos
A mudança é a segunda maior fonte de perda de produção depois das avarias. Em uma máquina de enlatamento automática, a troca inclui a substituição das ferramentas de conformação, a redefinição dos parâmetros de soldagem de costura e o carregamento de uma nova bobina. Se sua linha opera com vários tamanhos de produtos, você precisa estimar quantos minutos leva cada alteração.
- Remova e limpe as matrizes anteriores; o tempo total pode exceder 20 minutos em máquinas mais antigas.
- Reajuste o soldador para a nova espessura do aço; um operador experiente precisa de 10 a 15 minutos.
- Alimente e cadastre a nova bobina; isso pode levar mais 5 minutos.
Esses tempos se tornam itens do orçamento. Uma máquina com ferramentas de troca rápida pode custar 15% a mais no início, mas economizar mais do que isso em mão de obra ao longo de um ano. A mesma lógica se aplica às verificações de qualidade. Um rigoroso processo de controle de qualidade na inspeção de materiais recebidos evita muitas dessas surpresas de troca.
A manutenção não envolve apenas lubrificação ou substituição da correia. Uma máquina de enlatamento automática que funciona com um molde desalinhado irá gradualmente desgastar as matrizes. Esse desgaste aparece como desvio dimensional nas latas, e a equipe de qualidade notará um número crescente de latas que falham na verificação micrométrica. Se você tiver um processo robusto de inspeção de materiais, sempre poderá distinguir entre o desgaste da matriz e a variação do material recebido. Sem ele, a equipe de manutenção poderá substituir ferramentas perfeitamente boas.
Uma maneira simples de avaliar investimentos em máquinas de enlatamento automáticas
A avaliação de uma enlatadora automática deve começar com a especificação do material e não com o folheto da máquina. Anote a faixa real de espessura, o peso do revestimento e o acabamento superficial de cada produto que você planeja executar. Em seguida, peça ao fornecedor do equipamento para provar que os sistemas de alimentação, formação e detecção da máquina podem lidar com a tolerância existente da bobina de entrada.
Ao convidar um fornecedor de equipamentos, peça-lhe que traga uma amostra do seu material ou peça-lhe que faça um teste em sua própria máquina. O teste deve incluir três casos: seu material médio, sua tolerância mais restrita e a bobina de pior caso que você recebe de seu fornecedor atual. Se a máquina puder produzir latas aceitáveis em todos os três casos, ela terá uma margem operacional real. Se ela só consegue lidar com o material médio, você está comprando uma máquina que irá falhar durante as flutuações normais de produção.
Uma máquina enlatada automática é tão estável quanto o insumo mais fraco da linha. Se o seu fornecedor puder demonstrar um desempenho estável com seus materiais atuais, você encontrou um parceiro confiável. Se eles só puderem demonstrar desempenho com seu próprio material de referência, você estará assumindo um risco técnico que aparecerá posteriormente em seu relatório de produção.
Comece com o que você está realmente processando e a decisão da máquina se tornará muito mais fácil.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

