
 中文简体

Que tipo de aço é usado para latas?
Jun 19, 2026
Que tipo de aço é usado para latas? A resposta direta
O aço usado nas latas é aço de baixo carbono — aço especificamente laminado a frio, fundido continuamente e com tratamento de alumínio — com superfície tratada para resistir à corrosão e à interação com o conteúdo. Na prática, isso assume duas formas comerciais principais: Folha de Flandres Eletrolítica (ETP) , onde um fino revestimento de estanho é galvanizado na base de aço, e Aço sem estanho (TFS) , também conhecido como Aço Revestido com Cromo Eletrolítico (ECCS), onde uma camada de cromo e óxido de cromo é aplicada em vez de estanho.
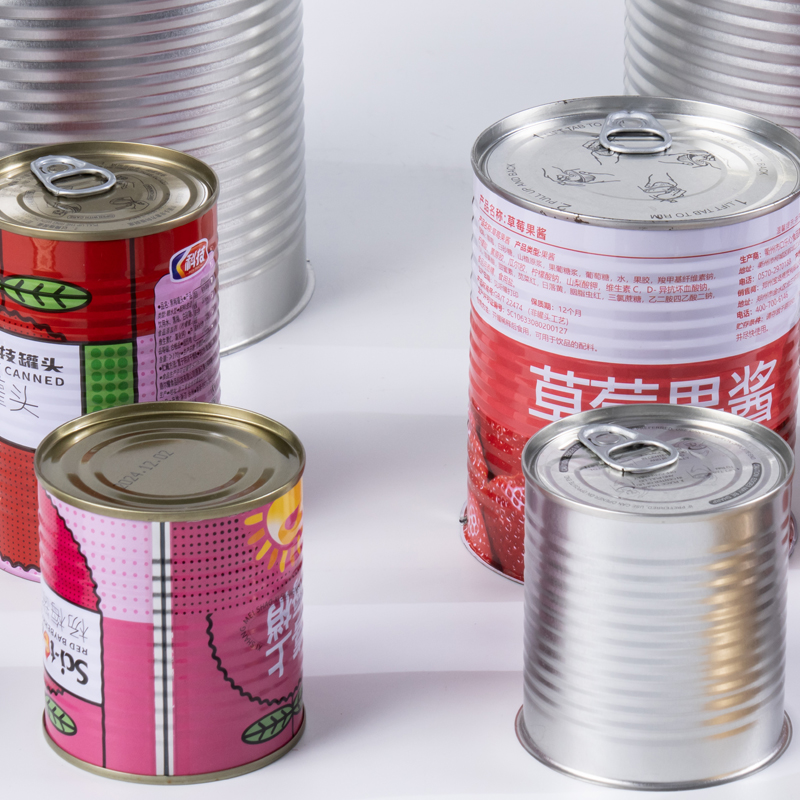
Estas duas variedades de Pode corpo de aço representam a grande maioria das latas metálicas para alimentos, latas de aerossol, latas de tinta e embalagens de linha geral produzidas globalmente. A escolha entre eles depende do processo de fabricação (soldagem versus trefilação), do produto a ser embalado, da proteção contra corrosão necessária e de considerações de custo. As latas de bebidas, por outro lado, são quase universalmente feitas de liga de alumínio – uma categoria de material diferente discutida mais adiante.
Folha-de-flandres eletrolítica (ETP): o aço clássico do corpo da lata
A folha de flandres eletrolítica é a mais utilizada Pode corpo de aço para latas de alimentos e recipientes de três peças. Consiste em uma chapa base de aço de baixo carbono laminada a frio galvanizada com uma camada de estanho comercialmente puro em ambos os lados. A estrutura resultante – substrato de aço, camada de interface de liga de ferro-estanho e camada superficial de estanho – oferece uma combinação de propriedades que nenhum material poderia igualar sozinho.
Principais propriedades do ETP
- Resistência à corrosão — O revestimento de estanho cria uma barreira física e eletroquímica que evita a ferrugem e retarda a reação química entre o aço e o produto embalado.
- Soldabilidade — A condutividade elétrica do estanho torna o ETP adequado para soldagem por resistência — o método dominante para criar a costura lateral de corpos de latas de três peças, capaz de produzir até 1.000 latas por minuto em linhas modernas.
- Soldabilidade — O estanho adere facilmente à solda, uma propriedade historicamente importante para a vedação de latas (embora a solda não seja mais usada para latas de alimentos na maioria dos mercados).
- Formabilidade — A camada de estanho macia e dúctil lubrifica a superfície durante as operações de conformação, reduzindo o desgaste das ferramentas e possibilitando os processos de trefilação e engomagem usados para latas DI (trefilamento e ferro) de duas peças.
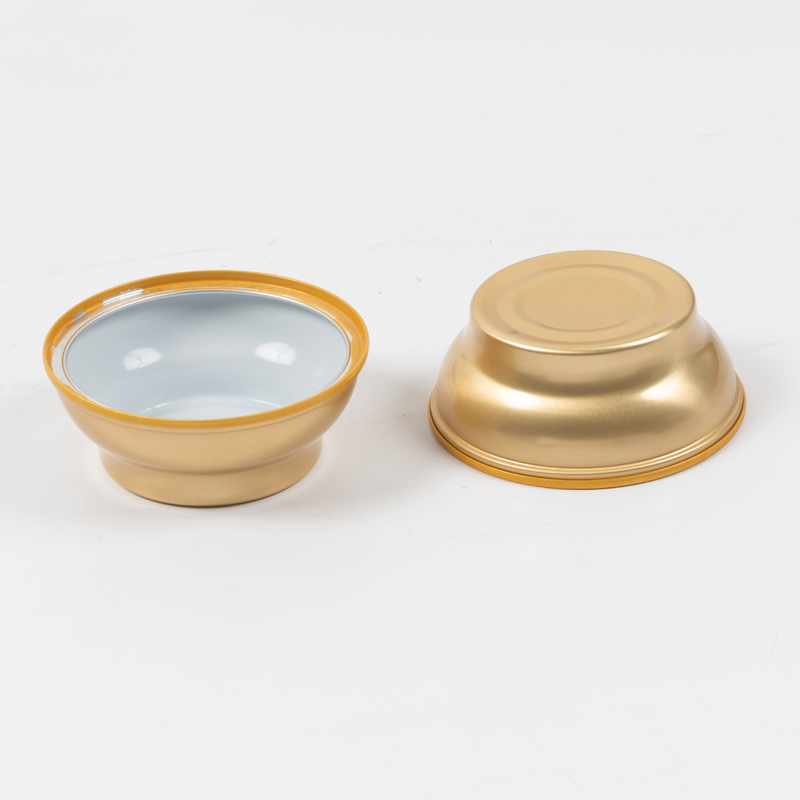
- Brilho metálico e compatibilidade de impressão — A superfície brilhante e atraente do ETP é ideal para impressão de alta qualidade e aplicação de laca, tornando-o o material preferido para latas decorativas, recipientes artísticos e embalagens de alimentos premium.
Peso do revestimento de estanho: estanhagem diferencial
A camada de estanho no ETP é extraordinariamente fina – aproximadamente 0,38 micrômetros nas classes comerciais mais finas. Os pesos do revestimento de estanho são especificados em gramas por metro quadrado (g/m²) e variam de 1,1/1,1 a 11,2/11,2 (interno/externo). A produção moderna utiliza estanhagem diferenciada – aplicando um depósito de estanho mais pesado na superfície interna (que entra em contato com o produto) e um revestimento mais leve na parte externa (onde a aparência e a capacidade de impressão são os requisitos principais).
Aço sem estanho (TFS / ECCS): a alternativa econômica
O Aço Livre de Estanho (TFS), agora mais formalmente designado como Aço Revestido com Cromo Eletrolítico (ECCS), foi desenvolvido como uma alternativa econômica à folha-de-flandres. Em vez de estanho, a base de aço de baixo carbono é revestida com uma camada dupla de cromo metálico e óxido de cromo através de um processo de tratamento eletrolítico com ácido crômico.
O TFS oferece diversas vantagens de desempenho sobre o ETP em aplicações específicas:
- Capacidade de pintura e adesão de laca superiores — O óxido de cromo adere excepcionalmente bem a revestimentos orgânicos (lacas e polímeros), tornando o TFS o substrato preferido sempre que for necessário um acabamento pintado ou envernizado de alta qualidade.
- Economia — O cromo é mais barato que o estanho, tornando o TFS uma opção de custo mais baixo para aplicações de alto volume onde a soldabilidade não é necessária.
- Vantagem ambiental — O processo de revestimento de cromo produz menos resíduos do que a galvanoplastia tradicional de estanho com pesos de revestimento equivalentes.
No entanto, o TFS tem uma limitação crítica: não pode ser soldado ou soldado sem primeiro desgastar as camadas de revestimento metálico. Por esta razão, o TFS é predominantemente usado para tampas de latas, extremidades de abertura fácil, latas de duas peças DRD (Draw-Redraw) e tampas de coroa — aplicações onde o estiramento e a lacagem são as operações primárias, em vez da soldagem de costura lateral. O TFS deve ser sempre utilizado com revestimento protetor orgânico (laca ou filme polimérico) quando estiver em contato com produtos alimentícios.
Graus de têmpera: como a dureza do aço é especificada para fabricação de latas
Tanto o ETP quanto o TFS são produzidos em uma variedade de notas de temperamento que determinam a dureza, rigidez e conformabilidade do aço. Selecionar a têmpera correta é fundamental: muito mole e o corpo da lata deforma sob pressão; muito duro e o aço racha durante as operações de trefilação ou flangeamento.
Os graus de têmpera são divididos em duas categorias com base no processo de laminação:
Têmperas Reduzidas Simples (SR) — T1 a T5
O aço reduzido simples é laminado a frio até a bitola acabada e, em seguida, continuamente recozido e revestido. Os sete graus de têmpera SR progridem de T1 (mais macio e com maior ductilidade) até T5 (mais duro). Na prática:
- T1 (Dureza Rockwell 30T: 49) — Latas extraprofundadas que exigem ductilidade máxima.
- T2 (Dureza Rockwell 30T: 53) — Latas impressas e aplicações médias de repuxo profundo.
- T2.5 (Dureza Rockwell 30T: 55) — Corpos de latas padrão, tampas e aplicações gerais que exigem ductilidade e resistência equilibradas.
- T3–T5 — Classes progressivamente mais rígidas para extremidades de latas, cúpulas de aerossol e aplicações onde a estabilidade dimensional sob pressão é a prioridade.
Têmperas Duplamente Reduzidas (DR) — DR7 a DR10
O aço duplo reduzido passa por uma segunda passagem de laminação a frio após o recozimento, produzindo um aço que é significativamente mais rígido, mais duro e mais resistente do que o material reduzido único na mesma espessura. Este aumento de força permite aço de calibre mais leve para ser usado enquanto mantém um desempenho estrutural equivalente - um fator-chave para a redução de custos de material na fabricação de latas em grandes volumes. As classes DR (DR7.5, DR8, DR8.5, DR9, DR9M, DR10) são usadas para extremidades de latas, tampas de fácil abertura e aplicações de corpo onde é necessária rigidez máxima.
Espessura do aço do corpo da lata: a faixa de especificações para diferentes tipos de lata
A espessura do aço do corpo da lata varia significativamente dependendo do formato da lata, da pressão do conteúdo e do processo de fabricação. A tabela abaixo resume as faixas de espessura típicas para as principais aplicações em latas:
| Pode digitar | Tipo de aço típico | Faixa de espessura corporal | Temperamento típico |
|---|---|---|---|
| Lata de comida de três peças (corpo soldado) | ETP | 0,15 – 0,30 mm | T2 – T4 |
| Lata DI (Draw & Iron) de duas peças | ETP (substrato) | 0,13 – 0,22 mm (parede após passar) | T3 – T5/DR8 |
| Lata DRD (atum, frutos do mar, etc.) | Taxa de câmbio TFS/ETP | 0,20 – 0,35 mm | T1 – T2.5 |
| Aerossol pode corpo | ETP | 0,20 – 0,30 mm | T3 – T5/DR8 – DR9 |
| Extremidades de lata / Extremidades de abertura fácil (EOE) | Taxa de câmbio TFS/ETP | 0,13 – 0,25 mm | DR8 – DR9 |
| Tintas / produtos químicos / latas de 18 litros | ETP/TFS | 0,23 – 0,40 mm | T3 – T5 |
A solda de costura lateral em um corpo de lata soldado de três peças produz uma junta aproximadamente 1,3 a 1,5 vezes a espessura da placa base do corpo , com uma sobreposição de cerca de 0,25–0,8 mm. As operações de flangeamento, estrangulamento e costura dupla devem levar em consideração o grau de têmpera do aço base e a direção de laminação para evitar rachaduras no flange ou falhas na costura.
Latas de três peças versus latas de duas peças: como o formato da lata determina a qualidade do aço
Os dois formatos dominantes de fabricação de latas impõem requisitos fundamentalmente diferentes ao aço do corpo de latas, e compreender essa distinção é essencial para a seleção do material:
Latas de três peças (corpo soldado duas extremidades)
A lata tradicional de três peças consiste em um corpo cilíndrico soldado, uma extremidade inferior com costura e uma tampa superior com costura. A peça bruta do corpo é cortada de folha de flandres, enrolada em um cilindro e soldada por resistência ao longo da costura lateral a velocidades de até 1.000 latas por minuto. A solda produz uma junta sobreposta; as duas bordas cegas do corpo se sobrepõem em aproximadamente 0,5 mm. Este formato é dominante para latas de alimentos (tomate, vegetais, peixe, carne), latas de tinta, latas de aerossol e recipientes de linha geral . ETP é o preferido Pode corpo de aço para corpos soldados devido à sua soldabilidade superior.
Latas DI de duas peças (desenho e ferro)
As latas de tração e ferro (DI) de duas peças são formadas a partir de um único disco de aço - puxado para dentro de um copo e depois passado por uma série de matrizes de engomadoria que reduzem progressivamente a espessura da parede enquanto aumentam a altura do corpo. A base permanece com espessura total; a parede é afinada até 0,13 mm em algumas configurações. As latas DI eliminam totalmente a costura lateral, criando um corpo sem costura e inerentemente mais forte. Este processo exige aço excepcionalmente limpo e livre de inclusões, com têmpera e tolerâncias de calibre rigorosamente controladas. Latas DI são usadas para produtos alimentícios (produtos processados, leite condensado) e algumas aplicações de aerossol .
Latas DRD (desenhar-redesenhar)
As latas Draw-Redraw (DRD) são produzidas desenhando sequencialmente um disco plano em copos de diâmetro progressivamente menor, sem afinar as paredes. As latas DRD têm paredes mais espessas do que as latas DI, o que proporciona resistência estrutural sem frisos no corpo. Eles são o formato padrão para atum, salmão, sardinha e latas rasas de alimentos onde é necessária uma ampla abertura. Tanto ETP quanto TFS são usados para corpos de latas DRD, com têmperas T1–T2.5 preferidas para manter a ductilidade durante o processo de trefilação em vários estágios.
Por que as latas de bebidas usam alumínio, e não o corpo de aço
É importante esclarecer um ponto comum de confusão: latas de bebidas padrão (para refrigerantes, cerveja, bebidas energéticas) são feitas de liga de alumínio, não de aço-flandres . O alumínio alcançou o domínio nas conservas de bebidas por vários motivos:
- Densidade mais baixa — O alumínio é significativamente mais leve que o aço, reduzindo os custos de transporte e entregando uma embalagem mais leve aos consumidores.
- Formabilidade DI superior — A ductilidade do alumínio permite um desbaste extremo das paredes no processo de trefilação e ferro, produzindo latas de bebidas leves e com paredes muito finas em altas velocidades de produção.
- Resistência natural à corrosão — O alumínio não enferruja da mesma forma que o aço, simplificando os requisitos de revestimento para bebidas carbonatadas.
O aço (ETP e TFS) continua sendo o material preferido para latas de alimentos, latas de aerossol, recipientes de tinta e outros formatos de embalagem onde rigidez estrutural, resistência à pressão, soldabilidade e proteção contra corrosão são os requisitos dominantes – e onde a vantagem de peso do alumínio é menos crítica.
Revestimentos internos de laca: a camada não metálica dentro de cada lata
Independentemente de o aço do corpo da lata ser ETP ou TFS, praticamente todas as latas de alimentos e latas de aço adjacentes a bebidas usam um revestimento orgânico interno - laca ou revestimento de polímero - aplicado na superfície interna do corpo e nas extremidades antes da formação ou após a costura. Este revestimento serve como barreira inerte entre o metal e o produto, evitando:
- Transferência de sabor metálico para alimentos ou bebidas embalados
- Corrosão de produtos alimentícios ácidos ou salinos (por exemplo, tomates, frutas cítricas, picles) que podem degradar até mesmo a camada protetora de estanho ou cromo ao longo do tempo
- Reação entre alimentos contendo enxofre (carne, peixe) e a superfície do aço, que pode causar descoloração ou escurecimento por sulfeto
O TFS (ECCS) deve sempre ser usado com revestimento orgânico quando em contato com alimentos – nunca é usado sem revestimento para aplicações alimentícias. O ETP pode funcionar tecnicamente sem laca interna em algumas aplicações (por exemplo, certos recipientes de produtos químicos), mas o uso de qualidade alimentar especifica universalmente um revestimento interno, independentemente do tratamento do metal base.
Embalagem metálica Hangzhou Jinma: Fornecimento de aço e folha de flandres para corpo de lata
Embalagem metálica Co. de Hangzhou Jinma, Ltd. (hz-jinma.com), fundada em 1983 e reorganizada em 2000, é uma empresa profissional localizada no Parque Funcional Técnico e Industrial de Gongshu em Hangzhou, província de Zhejiang, China. Com instalações de 38 mil metros quadrados e certificação ISO 9001 desde 1989, a Jinma é especializada em serviços superiores de revestimento e impressão de metal para a indústria de embalagens, com folha-de-flandres e latas de aço como principais categorias de produtos.
As ofertas de produtos Can Body Steel e folha de flandres da Jinma incluem:
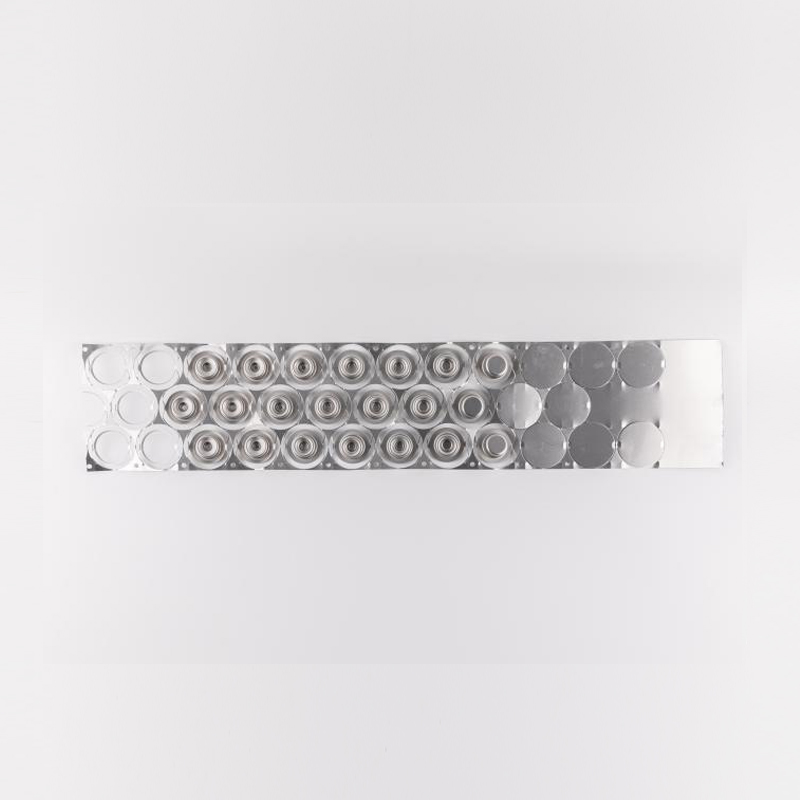
- Folha de Flandres Eletrolítica (ETP) — Fornecido como bobinas e folhas em uma variedade de graus de têmpera, pesos de revestimento de estanho e espessuras para atender corpos de latas soldadas de três peças, extremidades de latas de alimentos, recipientes de aerossol e embalagens decorativas de estanho.
- Aço sem estanho / ECCS — Disponível em classes de redução simples e redução dupla para corpos de latas DRD, extremidades de abertura fácil (EOE) e tampas de coroa.
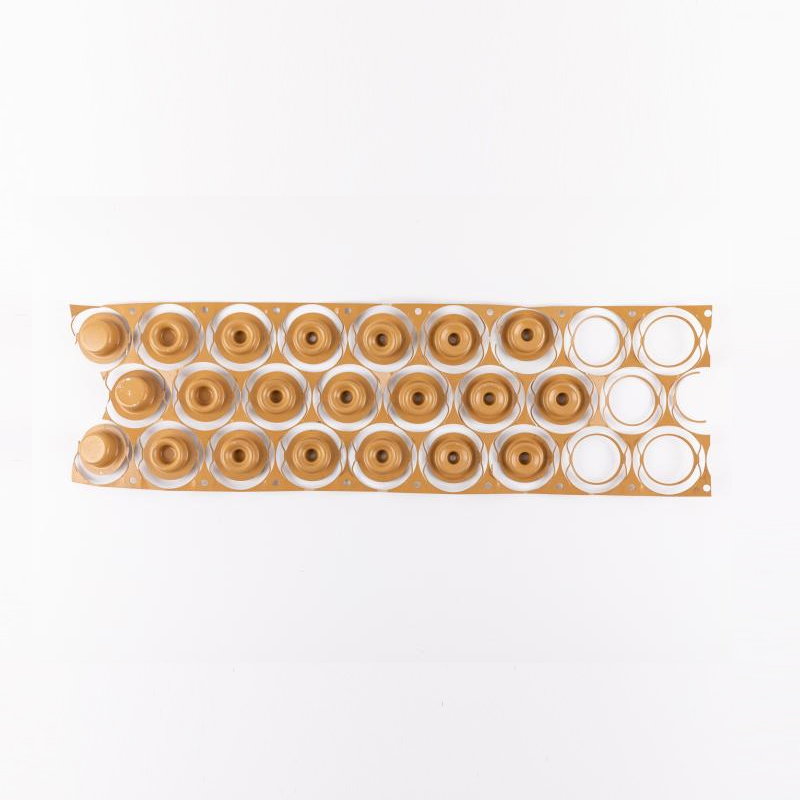
- Aço galvanizado (estoque com abas) — Fornecido em diferentes espessuras, larguras e níveis de dureza para aplicações de abas EOE (Easy Open End).
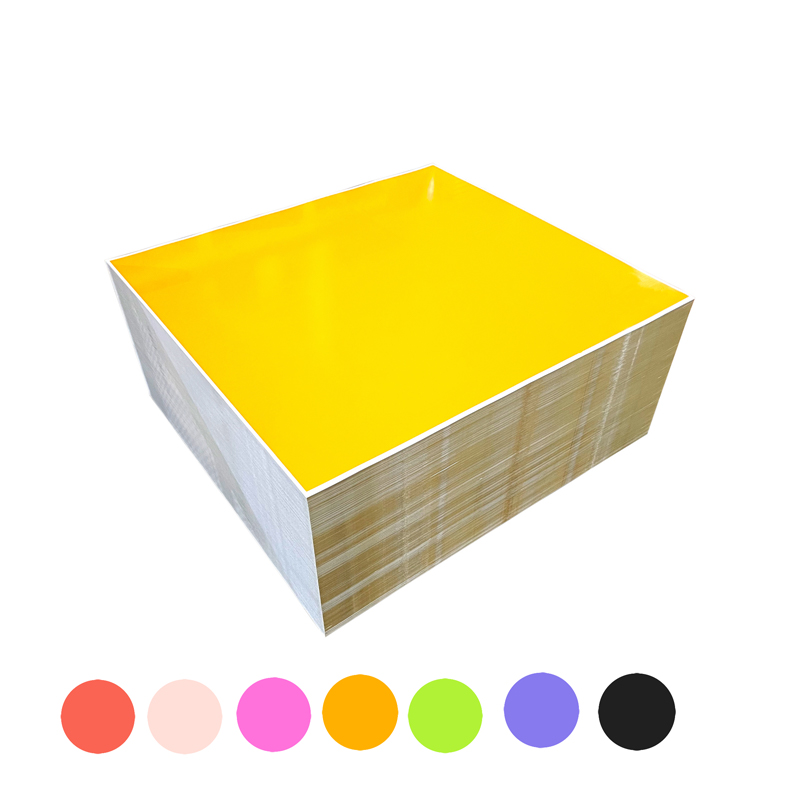
- Folha-de-flandres lacada e impressa — Folhas e bobinas pré-revestidas e impressas, prontas para uso direto na produção final e de corpos de latas, com formulações de laca em conformidade com a FDA e padrões relevantes de segurança alimentar.
As opções de embalagem são totalmente personalizáveis de acordo com as necessidades do cliente, incluindo envoltório plástico, papel pardo, cordão angular de papel, cartão duro, placa de fibra e configurações de paletes de madeira para remessa de exportação. A Jinma mantém relacionamentos comerciais de longo prazo com os principais clientes nacionais e internacionais, apoiados por seu sistema de gestão integrado ao ERP e um compromisso com a prestação de serviços eficientes e de alta qualidade.
Como especificar o aço do corpo da lata: parâmetros-chave para aquisição
Ao adquirir o aço do corpo da lata para a fabricação de latas, as seguintes especificações devem ser claramente definidas para garantir que o material tenha um desempenho correto em seu processo de produção:
- Tipo de aço — ETP (Placa de Flandres Eletrolítica) ou TFS/ECCS (Aço Livre de Estanho), determinado pela necessidade de soldagem da costura do corpo e pela estratégia de revestimento interno.
- Classe de aço base — MR (resistência à corrosão padrão), L (resíduos baixos) ou D (estiramento extraprofundo) dependendo da severidade da conformação e da compatibilidade do produto.
- Grau de temperamento — T1 a T5 (redução simples) ou DR7,5 a DR10 (redução dupla), combinados com a profundidade de trefilação, requisitos de flangeamento e classificação de pressão de uso final da lata acabada.
- Espessura e tolerância — Especificado em milímetros, normalmente variando de 0,13 mm a 0,50 mm para aplicações padrão de fabricação de latas, com tolerâncias de medição rigorosamente controladas para garantir um desempenho de conformação consistente.
- Peso do revestimento de estanho (para ETP) — Especificado como diferencial (por exemplo, 2,8/2,8 ou 5,6/2,8 g/m²) com revestimento interno mais pesado para superfícies de contato com o produto e revestimento externo mais leve para fins decorativos/de impressão.
- Acabamento de superfície — Acabamento brilhante, pedra ou prateado, afetando a adesão da impressão, a aparência e o desempenho da colagem do verniz.
- Requisitos de laca ou impressão — Se o material é exigido simples (sem revestimento), apenas lacado ou lacado e impresso, e quaisquer padrões de segurança alimentar aplicáveis (conformidade com a FDA, regulamentos de contato com alimentos da UE).
- Forma - bobina ou folha — O formato da bobina é padrão para linhas de produção de latas contínuas de alta velocidade; o formato de folha é usado para produção de menor volume ou formato personalizado, onde é necessária flexibilidade de corte.

- Address: Nº 11 Zhenxing Road, Área de Desenvolvimento Econômico e Tecnológico da Baía de Hangzhou Shangyu, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com
 vendas@hz-jinma.com

